Vijesti
Oct 09, 2026
Razumijevanje temeljne svrhe proizvodne linije za preradu pirea od bobičastog voća A proizvodna linija za preradu pirea od bobičastog voća je dizajniran za pretvaranje sirovog bobičastog voća kao što su jagode, borovnice, maline i kupine u glatki, konzistentni pire pogodan za upotrebu u napitcima, jogurtu, džemovima, nadjevima za pekarnice i dječjoj hrani. Proces mora očuvati okus, boju i nutritivnu vrijednost uz uklanjanje sjemenki, peteljki i nečistoća koje bi mogle utjecati na kvalitetu proizvoda. Budući da je bobičasto voće osjetljivo i lako kvarljivo, proizvodna linija mora brzo i higijenski prenijeti sirovinu kroz faze čišćenja, obrade i konzerviranja kako bi se spriječilo kvarenje i održala svježina. Za razliku od linija za obradu čvršćeg voća, sustavi za pire bobičasto voće zahtijevaju nježniju opremu za rukovanje kako bi se izbjegle prekomjerne modrice ili oksidacija, zajedno s finim sustavima filtracije za uklanjanje sjemenki bez skidanja pulpe i prirodne teksture. Razumijevanje svake faze procesa pomaže proizvođačima u odabiru prave opreme i izbjegavanju skupe neučinkovitosti. Ključne faze procesa proizvodnje pirea od bobičastog voća Potpuna linija za proizvodnju pirea od bobičastog voća obično slijedi niz faza, od kojih svaka zahtijeva posebne strojeve kako bi se osigurala sigurnost i konzistentnost proizvoda. Tablica u nastavku prikazuje primarne faze i njihovu funkciju unutar cjelokupnog procesa. Pozornica Funkcija Zajednička oprema Razvrstavanje i pranjeUklanjanje ostataka, oštećenih bobica i zagađivača Perač mjehurića, valjkasti razvrstivač DrobljenjeRazbijanje bobica u kašastu smjesu Stroj za drobilicu Enzimska obradaRazlaganje pektina za poboljšanu ekstrakciju Spremnik za doziranje enzima Rafiniranje i uklanjanje sjemenki Uklanjanje sjemenki i kožice, proizvodnja glatkog pirea Pulper-finišer, vijak rafiner Homogenizacija Stvorite ujednačenu teksturu i konzistenciju Homogenizator pod visokim pritiskom Pasterizacija Uklanjanje štetnih mikroorganizama Cjevasti ili pločasti pasterizator Aseptičko punjenje Pakiranje pirea uz održavanje sterilnosti Aseptična vrećica u kutiji ili bubanj za punjenje Svaka od ovih faza ima posebnu ulogu u osiguravanju da konačni proizvod zadovoljava sigurnosne standarde, a istovremeno zadržava boju, okus i nutritivnu cjelovitost po kojoj se pire od bobičastog voća cijeni. Detaljno objašnjena osnovna oprema Strojevi za drobilice Drobilica je često prva veća jedinica za obradu nakon pranja. Nježno lomi bobice dok odvaja veće sjemenke i peteljke u preliminarnom prolazu, smanjujući opterećenje opreme za rafiniranje nizvodno. Prilagodljive brzine mutilice omogućuju rukovateljima kontrolu teksture početne pulpe, što je važno jer različite vrste bobica imaju različitu čvrstoću i veličinu sjemenki. Pulper-finišeri za uklanjanje sjemena Pulper-finišeri koriste rotirajuće lopatice i sita s finom mrežicom za odvajanje sjemenki i kožica od pirea. Veličine sita obično se kreću od 0,5 mm do 1,5 mm, ovisno o željenoj glatkoći, s finijim sitima za proizvodnju profinjenijeg pirea prikladnog za napitke, dok se nešto grublji siti koriste za proizvode poput pekmeza koji imaju malo veću teksturu. Homogenizatori za konzistenciju teksture Visokotlačni homogenizatori razgrađuju preostale čestice kako bi stvorili jednoliku, glatku konzistenciju i spriječili odvajanje tijekom skladištenja. Ovaj je korak osobito važan za piree od bobičastog voća koji se koriste u mliječnim proizvodima ili pićima, gdje ujednačenost teksture izravno utječe na percepciju potrošača o kvaliteti proizvoda. Održavanje kvalitete proizvoda tijekom obrade Bobičasto voće posebno je osjetljivo na oksidaciju i toplinu, a oboje može pogoršati boju i sadržaj vitamina ako se njima pravilno ne upravlja. Proizvođači bi trebali obratiti pozornost na sljedeće postupke kako bi očuvali kvalitetu proizvoda u cijeloj proizvodnoj liniji. Smanjite vrijeme između drobljenja i pasterizacije kako biste smanjili oksidativno tamnjenje i gubitak hranjivih tvari. Koristite zatvorene sustave s ograničenim kisikom gdje je to moguće kako biste zaštitili osjetljive antocijanske pigmente odgovorne za boju bobica. Primijenite brzu pasterizaciju ili aseptičnu obradu kako biste smanjili vrijeme izlaganja toplini, a istodobno osigurali mikrobnu sigurnost. Održavajte dosljedne uvjete hladnog lanca tijekom skladištenja i transporta ako proizvod nije stabilan na polici. Redovito kalibrirajte opremu za pročišćavanje kako biste osigurali dosljedno uklanjanje sjemena bez pretjeranog gubitka pulpe. Ove prakse pomažu proizvođačima da isporuče pire koji izgledom i okusom vrlo nalikuje svježem voću, što je ključna razlika na konkurentnim tržištima hrane i pića. Odabir pravog kapaciteta i konfiguracije proizvodne linije Kapacitet proizvodne linije treba odabrati na temelju očekivane sezonske ponude bobičastog voća, ciljnog volumena proizvodnje i daljnje primjene proizvoda. Manje operacije koje obrađuju nekoliko stotina kilograma na sat mogu se odlučiti za kompaktne, poluautomatizirane linije, dok velika postrojenja koja rukuju s nekoliko tona na sat obično zahtijevaju potpuno automatizirane sustave s integriranim CIP (clean-in-place) mogućnostima kako bi se smanjio zastoj između proizvodnih ciklusa. Također je važno uzeti u obzir fleksibilnost u dizajnu opreme, budući da mnogi objekti obrađuju više vrsta bobičastog voća na istoj liniji. Strojevi s podesivim veličinama zaslona, kontrolama promjenjive brzine i komponentama za brzu izmjenu omogućuju proizvođačima prebacivanje između pirea od jagoda, borovnica ili miješanog bobičastog voća bez dugih zastoja ili zamjene opreme. Uobičajeni izazovi i kako ih izbjeći Jedan od čestih izazova u proizvodnji pirea od bobičastog voća je kontaminacija sjemenki u konačnom proizvodu, koja obično proizlazi iz istrošenih ili neodgovarajuće veličine sita za pročišćavanje. Redoviti pregled i pravovremena zamjena sita mogu spriječiti ovaj problem i održati dosljednu kvalitetu proizvoda u serijama. Još jedan čest problem je degradacija boje uzrokovana produljenim izlaganjem kisiku ili pretjeranoj toplini tijekom pasterizacije. Proizvođači to mogu riješiti ulaganjem u opremu dizajniranu za minimalnu izloženost zraku i optimizacijom postavki temperature i vremena pasterizacije posebno za proizvode na bazi bobičastog voća, umjesto primjene generičkih parametara obrade voća koji možda neće uzeti u obzir jedinstvenu osjetljivost pigmenata i hranjivih tvari bobičastog voća.
Razumijevanje ključnih komponenti proizvodne linije za mlijeko A linija za proizvodnju mliječnih proizvoda obuhvaća niz međusobno povezanih faza obrade osmišljenih za transformaciju sirovog mlijeka u sigurne potrošačke proizvode stabilne na polici uz očuvanje nutritivne kvalitete i okusa. Od trenutka kada sirovo mlijeko stigne u postrojenje do točke gdje su gotovi proizvodi pakirani i spremni za distribuciju, svaka faza mora raditi uz preciznu kontrolu temperature, vrijeme i higijenske standarde kako bi se osigurala dosljedna sigurnost proizvoda i kvaliteta u svakoj proizvedenoj seriji. Moderni pogoni za preradu mlijeka obično integriraju nekoliko specijaliziranih proizvodnih linija pod jednim operativnim kišobranom, od kojih je svaka optimizirana za određenu kategoriju proizvoda. Ovaj modularni pristup omogućuje prerađivačima mlijeka da učinkovito proizvode više vrsta proizvoda, kao što su UHT mlijeko, pasterizirano mlijeko i jogurt, koristeći zajedničku infrastrukturu uz zadržavanje različitih parametara obrade koje svaki proizvod zahtijeva. UHT linija za proizvodnju mlijeka Ultravisoka temperatura, ili UHT, obrada uključuje zagrijavanje mlijeka na temperature obično između 135 i 150 stupnjeva Celzijevih nekoliko sekundi, čime se učinkovito eliminiraju gotovo svi mikroorganizmi i spore koji bi inače mogli uzrokovati kvarenje. Ova intenzivna, ali kratka toplinska obrada, u kombinaciji s aseptičnim pakiranjem koje sprječava ponovnu kontaminaciju nakon obrade, omogućuje UHT mlijeku da ostane stabilno na polici na sobnoj temperaturi nekoliko mjeseci bez hlađenja. UHT proces se uvelike oslanja na preciznu kontrolu temperature i brzine protoka tijekom faze sterilizacije, budući da čak i manja odstupanja mogu ili ne uspjeti postići odgovarajuću sterilizaciju ili nepotrebno degradirati okus i nutritivni profil mlijeka prekomjernim izlaganjem toplini. Zbog ove osjetljivosti, UHT linije zahtijevaju sofisticirane automatizirane upravljačke sustave sposobne održavati dosljedne uvjete obrade tijekom kontinuiranih proizvodnih ciklusa. Linija za proizvodnju pasteriziranog mlijeka Pasterizacija koristi relativno nižu toplinsku obradu od UHT obrade, obično zagrijavajući mlijeko na oko 72 stupnja Celzijusa otprilike 15 sekundi u onome što je poznato kao kratkotrajna pasterizacija na visokoj temperaturi. Ova metoda učinkovito eliminira štetne patogene uz istovremeno očuvanje više prirodnog okusa i nutritivnih karakteristika mlijeka u usporedbi s UHT obradom, iako dobiveni proizvod zahtijeva kontinuirano hlađenje i ima znatno kraći rok trajanja. Linije za proizvodnju pasteriziranog mlijeka obično uključuju sustav pločastog izmjenjivača topline koji učinkovito prenosi toplinu tijekom faze zagrijavanja i naknadne faze hlađenja, smanjujući potrošnju energije dok osigurava brzo hlađenje mlijeka nakon pasterizacije kako bi se spriječio ponovni rast bakterija prije pakiranja. Mliječne sobe na farmi mlijeka Prostorije za mlijeko služe kao kritično okruženje za prvu fazu obrade koje se nalazi na ili u blizini točke prikupljanja mlijeka, gdje se sirovo mlijeko prvo hladi, filtrira i skladišti prije transporta u središnji pogon za obradu. Odgovarajući dizajn prostorije za mlijeko i odabir opreme izravno utječu na kvalitetu sirovog mlijeka, budući da neodgovarajuće stope hlađenja ili odgođena obrada mogu omogućiti ubrzanje rasta bakterija prije nego što mlijeko uopće dođe do formalnih faza obrade. Učinkovite operacije u mliječnim sobama obično uključuju brzo hlađenje na ispod 4 stupnja Celzijusa unutar kratkog perioda nakon mužnje, zajedno s redovitim sanitarnim čišćenjem opreme kako bi se spriječila kontaminacija koja bi mogla ugroziti cijeli nizvodni proces proizvodnje. Budući da uvjeti u prostoriji za mlijeko uspostavljaju osnovnu kvalitetu sirovina koje ulaze u širu proizvodnu liniju, ulaganje u pouzdanu opremu za hlađenje i skladištenje u ovoj fazi isplati se kroz cijeli lanac prerade. Linija za proizvodnju fermentacije jogurta Proizvodnja jogurta predstavlja dodatni sloj složenosti u usporedbi s preradom tekućeg mlijeka, budući da zahtijeva kontroliranu fazu fermentacije u kojoj specifične bakterijske kulture pretvaraju mliječne šećere u mliječnu kiselinu, dajući jogurtu njegov karakterističan pikantan okus i zgusnutu teksturu. Ovaj proces fermentacije zahtijeva preciznu kontrolu temperature, koja se obično održava oko 42 do 45 stupnjeva Celzijusa, zajedno s pažljivo nadziranim trajanjem fermentacije kako bi se postigla dosljedna tekstura proizvoda i kiselost u svakoj šarži. Nakon fermentacije, linije za proizvodnju jogurta obično uključuju faze hlađenja kako bi se zaustavila daljnja aktivnost bakterija nakon što se postigne željena razina kiselosti, zajedno s dodatnim koracima homogenizacije i dodavanja arome, ovisno o specifičnoj formulaciji proizvoda. Preciznost potrebna u svakoj od ovih faza čini automatizirane sustave nadzora posebno vrijednima za održavanje dosljedne kvalitete jogurta u komercijalnoj proizvodnji. Usporedba ključnih tipova linija za proizvodnju mlijeka Tablica u nastavku sažima osnovne razlike u obradi i tipične ishode roka trajanja za glavne vrste proizvodnih linija mliječnih proizvoda. Proizvodna linija Temperatura obrade Tipični rok trajanja UHT mlijeko 135–150°C, nekoliko sekundi Nekoliko mjeseci, sobna temperatura Pasterizirano mlijeko ~72°C, 15 sekundi 1-3 tjedna, u hladnjaku Jogurt 42–45°C fermentacija 2–4 tjedna, u hladnjaku Ključni čimbenici pri procjeni ulaganja u liniju za proizvodnju mlijeka Objekti koji razmatraju ulaganje u novu ili moderniziranu opremu za preradu mlijeka trebaju procijeniti nekoliko operativnih čimbenika kako bi osigurali da je odabrani sustav usklađen s njihovim specifičnim proizvodnim ciljevima. Zahtjevi za proizvodnim kapacitetom — potvrdite da propusnost opreme odgovara trenutnoj i očekivanoj budućoj potražnji. Fleksibilnost asortimana proizvoda — razmotrite može li linija primiti više vrsta proizvoda bez opsežnog ponovnog opremanja. Mogućnosti automatizacije i nadzora — procijenite sustave upravljanja koji podržavaju dosljednu kvalitetu u kontinuiranim proizvodnim ciklusima. Standardi higijenskog dizajna — osiguravaju da oprema zadovoljava važeće zahtjeve za sigurnost hrane i sanitarne uvjete za preradu mlijeka. Energetska učinkovitost — procijenite karakteristike povrata topline i potrošnje energije koje utječu na dugoročne operativne troškove. Održavanje dosljedne kvalitete u cijelom proizvodnom procesu Bez obzira na to koji se specifični mliječni proizvod proizvodi, održavanje strogih higijenskih protokola i dosljedno praćenje procesa u svakoj fazi ostaje ključno za proizvodnju sigurnih, visokokvalitetnih mliječnih proizvoda u komercijalnoj mjeri. Redovito čišćenje i dezinfekcija opreme, u kombinaciji s neprekidnim praćenjem temperature i kvalitete, pomažu objektima da rano uhvate potencijalne probleme i održavaju dosljedne standarde proizvoda koje regulatorna tijela i potrošači očekuju od modernih operacija prerade mliječnih proizvoda.
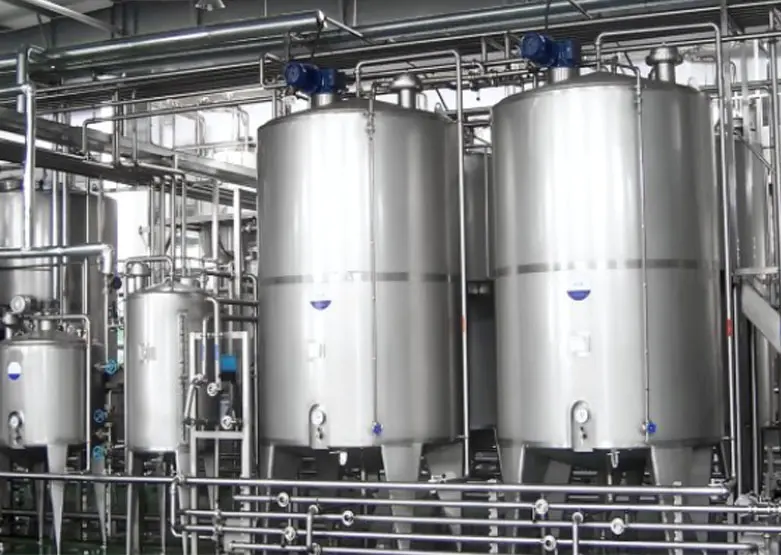
Operacije obrade tekućina u industriji mlijeka, sokova i pića, pivovare, kemijskoj i biotehnološkoj industriji dijele zajedničku potrebu: pouzdanu opremu za privremeno držanje i miješanje sirovina, međuproizvoda ili gotovih proizvoda prije sljedeće faze proizvodnje. Jednoslojni spremnici za pohranu učinkovito ispunjavaju ovu ulogu, nudeći jednostavno, isplativo rješenje za objekte koji ne zahtijevaju toplinsku izolaciju ili omotač kao kod složenijih dizajna spremnika. Razumijevanje načina na koji su ti spremnici izgrađeni, gdje se uklapaju u proizvodnu liniju i koji čimbenici utječu na odabir spremnika pomaže upraviteljima pogona i procesnim inženjerima da donesu informirane odluke o opremi. Što je jednoslojni spremnik? A jednoslojni skladišni spremnik sastoji se od konstrukcije s jednom stijenkom, obično izrađene od nehrđajućeg čelika, bez dodatnog sloja omotača koji se koristi za grijanje, hlađenje ili izolaciju u dvostrukim ili troslojnim spremnicima. Ova jednostavnija konstrukcija čini jednoslojne spremnike lakšim, jeftinijim za proizvodnju i lakšim za čišćenje i održavanje, dok još uvijek zadovoljavaju higijenske standarde potrebne za hranu, piće i farmaceutske aplikacije. Ovi spremnici se najčešće koriste za privremeno skladištenje i miješanje tekućih materijala koji ne zahtijevaju preciznu kontrolu temperature tijekom perioda držanja. To uključuje skladištenje između faza proizvodnje, miješanje sastojaka, držanje gotovog proizvoda prije pakiranja ili skladištenje sirovina koje čekaju daljnju obradu. Ključne industrije koje se oslanjaju na jednoslojne spremnike Jednoslojni spremnici za skladištenje pojavljuju se u širokom rasponu proizvodnih okruženja, a svaki ima malo drugačije zahtjeve za dizajn spremnika, kapacitet i miješanje. Prerada mliječnih proizvoda U mljekarama se jednoslojni spremnici često koriste za držanje sirovog mlijeka prije pasterizacije, skladištenje standardiziranog mlijeka između koraka obrade ili puferiranje gotovih proizvoda kao što je aromatizirano mlijeko ili vrhnje prije pakiranja. Budući da su mliječni proizvodi osjetljivi na kontaminaciju, unutrašnjost spremnika mora imati glatke, polirane površine koje minimaliziraju nakupljanje bakterija i pojednostavljuju čišćenje. Proizvodnja sokova i pića Proizvođači sokova i pića koriste jednoslojne spremnike za miješanje koncentrata s vodom, miješanje aroma i sladila te držanje gotovih pića prije punjenja u boce ili konzerviranja. U ovoj fazi često je potrebno miješanje kako bi se osigurala ravnomjerna raspodjela sastojaka u šarži. Kuhanje piva Pivovare obično koriste jednoslojne spremnike kao spremnike za svijetlo pivo, spremnike za vodu ili posude za držanje sladovine i gotovog piva u fazama procesa u kojima se kontrolom temperature upravlja negdje drugdje u sustavu. Ovi spremnici podržavaju fleksibilnu prirodu kuhanja piva u više koraka, gdje se tekućina kreće između nekoliko posuda prije nego što stigne do linije za pakiranje. Kemijske i biotehnološke primjene U kemijskim i biotehnološkim postavkama, jednoslojni spremnici služe kao posude za držanje reagensa, međuotopina ili puferskih tekućina koje se koriste u formulaciji i proizvodnim procesima. Ove primjene često zahtijevaju strogu kompatibilnost materijala, budući da određene kemikalije zahtijevaju posebne stupnjeve legure kako bi se spriječila korozija ili neželjene reakcije s površinom spremnika. Građevinski materijali i značajke dizajna Većina jednoslojnih spremnika za skladištenje izrađena je od nehrđajućeg čelika 304 ili 316, s ocjenom 316 koja se preferira u primjenama koje uključuju korozivne kemikalije, proizvode visoke slanosti ili stroge farmaceutske zahtjeve. Završna obrada unutarnje površine obično se specificira korištenjem Ra vrijednosti izmjerene u mikrometrima, s glatkijim završnim obradama koje smanjuju rizik od ostataka proizvoda i rasta bakterija. Vrhovi spremnika mogu biti ravni, tanjurasti ili stožasti, ovisno o primjeni, dok su dna često nagnuta kako bi se omogućila potpuna drenaža tijekom čišćenja i pražnjenja proizvoda. Standardna oprema uključuje prolaze za unutarnji pristup, vidna stakla za vizualni nadzor, sanitarne ulazne i izlazne priključke i ventilacijske otvore za upravljanje promjenama tlaka dok se tekućina dodaje ili uklanja. Mogućnosti miješanja: sa i bez miješanja Jednoslojni spremnici mogu se konfigurirati sa ili bez mješalice, ovisno o tome zahtijeva li proces aktivno miješanje. Spremnici koji se koriste isključivo za držanje ili puferiranje homogene tekućine, kao što je gotovo pasterizirano mlijeko koje čeka pakiranje, često ne trebaju miješanje. Nasuprot tome, spremnici koji se koriste za miješanje sastojaka, otapanje prašaka ili održavanje suspenzije čestica obično zahtijevaju mješalicu. Uobičajeni tipovi mješalica uključuju gornje propelerne miješalice za opće miješanje, sidrene miješalice za tekućine veće viskoznosti i miješalice s bočnim ulazom za spremnike velikog promjera gdje bi osovina postavljena na vrhu bila nepraktična. Odabir brzine mješalice i dizajna lopatica ovisi o viskoznosti tekućine, potrebnom intenzitetu miješanja i postoji li rizik od uvođenja viška zraka ili pjene u proizvod. Odabir pravog kapaciteta i konfiguracije spremnika Dimenzioniranje spremnika treba se temeljiti na obujmu proizvodnje, učestalosti šarže i vremenu potrebnom među fazama obrade. Premali spremnici mogu stvoriti uska grla koja usporavaju proizvodnju, dok preveliki spremnici povećavaju kapitalne troškove i zahtjeve za prostorom bez dodavanja proporcionalne vrijednosti. Primjena Tipični raspon kapaciteta Potrebna agitacija Pufersko skladište sirovog mlijeka 1.000 do 20.000 litara Neobavezno Miješanje sokova 500 do 10.000 litara Obavezno Svijetlo držanje piva 1.000 do 30.000 litara Obično nije potrebno Skladištenje kemijskih reagensa 200 do 5000 litara Ovisi o formulaciji Održavanje i sanitacija Budući da se jednoslojni spremnici često koriste u hrani, piću i biotehnološkim aplikacijama, sanitacija je središnji dio tekućih operacija. Mnogi spremnici dizajnirani su za podršku sustavima čišćenja na mjestu, koji cirkuliraju otopine za čišćenje i dezinfekciju kroz spremnik i povezane cjevovode bez potrebe za ručnim rastavljanjem. Kuglice za raspršivanje postavljene unutar spremnika raspoređuju tekućinu za čišćenje po unutarnjim površinama, dopirući do područja koja bi inače bila teško dostupna. Rutinski pregled brtvila, ventila i zavarenih šavova pomaže u sprječavanju curenja i rizika od kontaminacije. Postrojenja koja rukuju visoko reguliranim proizvodima, kao što su lijekovi ili sastojci formule za dojenčad, često slijede strože protokole provjere kako bi potvrdili da ciklusi čišćenja dosljedno zadovoljavaju standarde kontrole mikroba. Ključni čimbenici koje treba procijeniti prije kupnje Odabir pravog jednoslojnog spremnika uključuje vaganje nekoliko praktičnih čimbenika specifičnih za namjeravanu primjenu. Potvrdite da stupanj materijala odgovara zahtjevima kemijske ili biološke kompatibilnosti tekućine koja se skladišti. Odredite je li potrebno miješanje, i ako je potrebno, odaberite odgovarajuću vrstu miješalice i veličinu motora za viskoznost tekućine. Provjerite sadrži li spremnik odgovarajuće sanitarne elemente i podržava li postupke čišćenja na licu mjesta ako to zahtijevaju regulatorni standardi. Procijenite zahtjeve za podnim prostorom i strukturnom potporom, posebno za veće vertikalne spremnike kojima će možda trebati ojačani temelji. Uzmite u obzir budući rast proizvodnje pri odabiru kapaciteta, dopuštajući određenu fleksibilnost bez značajnog pretjeranog ulaganja u neiskorišteni volumen. Jednoslojni spremnici ostaju praktičan, svestran izbor za objekte kojima je potreban pouzdan kapacitet držanja i miješanja bez dodatnih troškova i složenosti toplinskog omotača. Pažljivim usklađivanjem materijala spremnika, konfiguracije, miješanja i kapaciteta sa specifičnim zahtjevima mliječnih proizvoda, pića, piva, kemijskih ili biotehnoloških procesa, upravitelji pogona mogu postići pouzdanu izvedbu dok ulaganje u opremu održava proporcionalno stvarnim proizvodnim potrebama.
Razumijevanje cjelokupnog opsega proizvodne linije za preradu čajnih napitaka Komercijalna proizvodnja napitaka od čaja uključuje puno više od kuhanja posude čaja i zatvaranja u bocu. Potpuno integrirana proizvodna linija za preradu čajnih napitaka kombinira precizno rukovanje sastojcima, toplinsku obradu, sterilno punjenje i automatizirano pakiranje u kontinuirani sustav visokog učinka. Bilo da je krajnji proizvod zeleni čaj spreman za piće (RTD), crni čaj s mlijekom ili biljni napitci, temeljna logika proizvodnje slijedi strukturirani slijed operacija. Razumijevanje svake faze pomaže proizvođačima da prepoznaju nedostatke u učinkovitosti, osiguraju usklađenost sa sigurnošću hrane i povećaju proizvodnju bez žrtvovanja kvalitete proizvoda. Primanje sirovina i prethodna obrada Svaki proizvodni ciklus počinje unosom sirovina. Suho lišće čaja, biljni ekstrakti, zaslađivači, aditivi i voda primaju se i provjeravaju prema utvrđenim specifikacijama kvalitete. Za ulaze u slobodnom lišću, sadržaj vlage, veličina čestica i mikrobno opterećenje procjenjuju se prije nego što materijali uđu u pod za obradu. Obrada vode jednako je kritična, budući da se voda iz slavine ili bunara mora pročistiti filtracijom reverznom osmozom (RO) i deionizacijom kako bi se uklonili klor, teški metali i otopljene krutine koje bi inače promijenile okus i stabilnost. Suhi sastojci obično se pohranjuju u silosima s kontroliranom klimom ili zatvorenim spremnicima kako bi se spriječilo grudanje i kontaminacija. Tekući sastojci kao što su koncentrirani biljni ekstrakti ili arome drže se u spremnicima od nehrđajućeg čelika sa sustavima miješanja. Faza predtretmana postavlja temelj kvalitete za sve nizvodno, čineći kvalifikaciju dobavljača i dolaznu inspekciju o kojima se ne može pregovarati u bilo kojoj liniji kojom se dobro upravlja. Ekstrakcija i kuhanje piva Faza ekstrakcije pretvara sirovine čaja u koncentriranu tekuću bazu. Industrijski sustavi za ekstrakciju čaja obično spadaju u dvije kategorije: ekstrakcija toplom vodom i ekstrakcija hladnog napitka. Ekstrakcija vrućom vodom koristi temperature u rasponu od 75°C do 95°C, ovisno o sorti čaja, za otapanje katehina, kofeina, teanina i aromatskih spojeva unutar kontroliranog vremena kontakta. Sustavi za hladno kuhanje rade na temperaturama nižim od 20°C tijekom duljeg razdoblja, proizvodeći ujednačeniji profil okusa s nižom gorčinom, ali zahtijevaju duža vremena ciklusa i veći kapacitet spremnika. Ključni parametri ekstrakcije Donja tablica sažima standardne radne raspone za uobičajene vrste čaja u sustavu kontinuirane vruće ekstrakcije: Vrsta čaja Temperatura ekstrakcije (°C) Vrijeme kontakta (min) Omjer čaja i vode Zeleni čaj 75–80 (prikaz, stručni). 3–6 1:80 do 1:100 Crni čaj 88–95 (prikaz, stručni). 4–8 1:60 do 1:80 Oolong čaj 82–88 (prikaz, stručni). 4–7 1:70 do 1:90 Biljna infuzija 90–95 (prikaz, stručni). 5–10 1:50 do 1:70 Nakon ekstrakcije, tekućina prolazi kroz stupanj filtracije koji uklanja istrošeno lišće i suspendirane krutine. Obično se koriste kontinuirane preše s trakom, centrifuge ili filtri s pločama i okvirom, nakon kojih slijedi sekundarna mikrofiltracijska membrana kako bi se postigla bistrina koja se očekuje u komercijalnom flaširanom čaju. Miješanje, standardizacija i podešavanje formule Nakon što se pripremi osnovna tekućina za čaj, ona ulazi u spremnik za miješanje gdje se dodaju sladila, kiseline, stabilizatori, vitamini ili arome prema formuli proizvoda. Automatizirani sustavi za doziranje koriste mjerače protoka i mjerne ćelije kako bi osigurali da se svaki sastojak dodaje unutar uskih granica tolerancije. Za varijante čaja s mlijekom, oprema za emulgiranje koristi se za ravnomjerno raspršivanje mliječnih ili biljnih sastojaka koji sadrže masnoću kroz tekuću matricu. Standardizacija uključuje podešavanje brixa (sadržaj šećera), pH i omjera Brix-a i kiseline kako bi se zadovoljio ciljni senzorski profil. Inline refraktometri i pH senzori daju povratne informacije u stvarnom vremenu kontrolnom sustavu, omogućujući automatske korekcije prije nego što proizvod prijeđe na termičku obradu. U ovoj se fazi odvija veći dio rada na dosljednosti od serije do serije i zahtijeva blisku koordinaciju između tima za pripremu formule i operatera u proizvodnji. Toplinska obrada: pasterizacija i UHT Toplinska obrada najkritičniji je korak za sigurnost hrane u cijeloj proizvodnoj liniji za preradu čajnih napitaka. Koriste se dvije glavne metode ovisno o formatu pakiranja i željenom roku trajanja: HTST pasterizacija (kratko vrijeme na visokoj temperaturi): Proizvod se zagrijava na približno 85-95°C 15-30 sekundi pomoću pločastog izmjenjivača topline, zatim se brzo ohladi. Ova metoda je prikladna za vruće punjene staklene boce i PET posude s aluminijskim čepovima, postižući rok trajanja od 6 do 12 mjeseci na sobnoj temperaturi. UHT obrada (ultra visoka temperatura): Proizvod doseže 130-145°C za 2-6 sekundi, eliminirajući sve vegetativne organizme i većinu spora. UHT tretman je uparen s aseptičnim sustavima punjenja kako bi se postigao produljeni vijek trajanja od 12-18 mjeseci bez hlađenja, što ga čini idealnim za Tetra Pak kartone i aseptične PET formate. Izbor između ove dvije metode ne utječe samo na ulaganje u opremu već i na profil okusa konačnog proizvoda. Čajevi tretirani UHT-om često razvijaju notu kuhanja zbog Maillardovih reakcija na povišenim temperaturama, što se mora riješiti prilagodbom formule ili sredstvima za maskiranje okusa. Sustavi za punjenje i brtvljenje Faza punjenja mora održavati sterilnost uspostavljenu tijekom toplinske obrade. Tri pristupa punjenju standardna su u cijeloj industriji: Vruće punjenje: Proizvod se puni na 85–90°C izravno u prethodno oblikovane PET ili staklene posude. Preostala toplina sterilizira gornji prostor spremnika. Nakon zatvaranja, posude se nakratko preokrenu kako bi se sterilizirala unutrašnjost poklopca, a zatim se propuštaju kroz tunel za hlađenje. Ovaj sustav ima niže troškove opreme, ali ograničava dizajn spremnika zbog učinaka toplinske kontrakcije. Hladno punjenje s pasterizacijom u tunelu: Proizvod se puni hladan u zatvorene posude, koje zatim prolaze kroz tunelski pasterizator. Ova metoda omogućuje fleksibilnije oblike spremnika, ali povećava troškove energije i zahtjeve za prostorom. Aseptično punjenje: Spremnici i zatvarači se steriliziraju odvojeno vodikovim peroksidom ili UV tretmanom, a punjenje se odvija u okruženju čistih soba klase 100. Ovo je kapitalno najintenzivnija opcija, ali pruža najbolju stabilnost proizvoda i najširu kompatibilnost formata pakiranja. Točnost volumena punjenja nadzire se pomoću ugrađenih kontrolnih vaga ili mjerača protoka, s automatiziranim sustavima za odbacivanje koji uklanjaju nedovoljno ili prenapunjene spremnike prije nego što dođu do jedinice za brtvljenje. Označavanje, kodiranje i sekundarno pakiranje Nakon pečaćenja, spremnici prolaze kroz strojeve za označavanje koji lijepe naljepnice osjetljive na pritisak, naljepnice koje se skupljaju ili ljepilo s preciznom registracijom. Inkjet ili laserski koderi velike brzine ispisuju brojeve serije, datume proizvodnje i najbolje do datuma izravno na spremnike ili čepove. Sustavi vizualne inspekcije provjeravaju nedostajuće naljepnice, iskrivljene aplikacije i nečitke kodove prije nego što spremnici krenu u sekundarno pakiranje. Sekundarno pakiranje uključuje grupiranje pojedinačnih spremnika u višestruka pakiranja, njihovo umetanje u kutije ili umatanje u termoskupljajuću foliju. Automatizirani uređaji za podizanje sanduka, transporteri proizvoda i pakirači sanduka formiraju i pune sanduke za otpremu brzinama sinkroniziranim s prethodnim sustavom punjenja. Roboti za paletiranje slažu kutije na palete slijedeći unaprijed programirane obrasce koji optimiziraju stabilnost tereta i učinkovitost slaganja u skladištu. Integracija kontrole kvalitete preko linije Moderno proizvodne linije za preradu čajnih napitaka ugradite kontrolu kvalitete u svaku fazu umjesto da se oslanjate isključivo na inspekciju na kraju linije. Kritične kontrolne točke uključuju temperaturu i vrijeme ekstrakcije, zamućenost nakon filtracije, brix miješanja i pH, smrtnost termičkog procesa (F-vrijednost ili ekvivalentno logaritamsko smanjenje), težinu punjenja i cjelovitost brtve. Svaki od ovih parametara bilježi SCADA ili PLC sustav i pohranjuje u svrhu sljedivosti serije. Paneli za senzorsku procjenu procjenjuju okus, boju i aromu svake proizvodne serije korištenjem standardiziranih protokola. Mikrobiološkim ispitivanjem zadržanih uzoraka potvrđuje se sterilnost prije otpuštanja proizvoda iz skladišta. Za izvozna tržišta, dodatne provjere sukladnosti pokrivaju ograničenja teških metala, razine ostataka pesticida u ulazu čaja i testiranje migracije pakiranja. Razmatranja automatizacije i integracije linije Učinkovitost linije u postrojenju za proizvodnju čajnih napitaka nije određena samo pojedinačnom brzinom stroja, već i time koliko je svaki stupanj integriran. Međuspremnici između ekstrakcije i punjenja štite od kašnjenja uzvodno. Automatizirani CIP (Clean-in-Place) sustavi kruže procesnim cjevovodom kroz sekvence kaustične kiseline, kiseline i ispiranja između proizvodnih ciklusa, smanjujući vrijeme zastoja i smanjujući rizik od unakrsne kontaminacije. Praćenje OEE (Overall Equipment Effectiveness) pomaže operativnim timovima zasebno kvantificirati gubitke dostupnosti, gubitke brzine i gubitke kvalitete, omogućujući ciljane radnje poboljšanja umjesto širokih nadogradnji kapaciteta. Odabirom prave kombinacije toplinske obrade, tehnologije punjenja i formata spremnika u ranoj fazi projektiranja izbjegavaju se kasniji skupi naknadni radovi. Proizvođači koji skaliraju s 5.000 boca na sat na 30.000 boca na sat suočavaju se ne samo s izazovima dimenzioniranja opreme, već i s promjenama CIP sekvencije, opskrbe komunalnih usluga i dokumentacije sustava kvalitete. Planiranje proizvodne linije kao integriranog sustava od samog početka ono je što razdvaja održivo povećanje od reaktivnog rješavanja problema.
Ključne faze u proizvodnoj liniji za preradu pirea od bobičastog voća A linija za proizvodnju pirea od bobičastog voća prolazi sirovo voće kroz slijed mehaničkih i termičkih koraka obrade kako bi se proizveo glatki pire koji je stabilan na polici i pogodan za upotrebu u sokovima, jogurtu, džemovima, nadjevima za pekare ili koncentratima pića. Opći tok kreće se od sortiranja i pranja, preko drobljenja i kaše, do faza rafiniranja koje uklanjaju sjemenke i kožice, nakon čega slijedi pasterizacija i konačno punjenje u spremnike za skladištenje ili otpremu. Svaka faza u ovom nizu izravno utječe na teksturu konačnog proizvoda, zadržavanje boje i mikrobnu sigurnost, zbog čega odabir opreme u svakom koraku treba odgovarati specifičnim karakteristikama sorte bobičastog voća koje se prerađuje. Bobičasto voće predstavlja jedinstven izazov u obradi u usporedbi s čvršćim voćem zbog visokog sadržaja vlage, delikatne strukture kožice i u mnogim slučajevima malih sjemenki ugrađenih u meso koje se moraju odvojiti bez pretjeranog gubitka iskoristive pulpe. Dobro osmišljena proizvodna linija uzima u obzir te karakteristike u svakoj fazi umjesto da se oslanja na generičku opremu za preradu voća koja možda neće učinkovito obrađivati bobice. Razvrstavanje, pranje i priprema sirovih bobica Prva faza bilo koje linije pirea od bobičastog voća uključuje uklanjanje oštećenog voća, peteljki, lišća i stranih ostataka prije početka pranja, budući da obrada kontaminiranog ili pokvarenog voća može ugroziti cijelu seriju nizvodno. Strojevi za optičko razvrstavanje, koji koriste kamere i ponekad senzore bliske infracrvenim zračenjima za otkrivanje grešaka u boji i površini, postali su sve češći na većim proizvodnim linijama jer mogu identificirati plijesan, nezrelo voće ili strani materijal daleko brže i dosljednije od samog ručnog pregleda. Nakon sortiranja, bobičasto voće obično prolazi kroz sustav pranja s mjehurićima ili raspršivačem koji je dizajniran za uklanjanje prljavštine i površinskih ostataka bez oštećenja osjetljivog voća. Perači s mjehurićima koriste dižuće mjehuriće zraka za nježno protresanje voća u vodenoj kupelji, što je općenito bolje u odnosu na visokotlačne sustave za raspršivanje mekog bobičastog voća poput malina ili kupina koje se mogu oštetiti izravnim udarom vodenog mlaza. Drobljenje, enzimska obrada i rafiniranje Nakon čišćenja, bobice prelaze u fazu drobljenja i kaše, gdje mehaničke mutilice ili valjci za drobljenje razgrađuju voće u grubu kašu. Ova sirova kaša još uvijek sadrži sjemenke, dijelove kože i u nekim slučajevima stabljike koje je potrebno ukloniti prije nego što pire postigne konačnu glatku konzistenciju. Liječenje enzimom pektinazom Mnoge vrste bobičastog voća, osobito jagode i borovnice, sadrže pektin koji zgušnjava kašu i otežava učinkovito odvajanje sjemenki i kožice tijekom rafiniranja. Dodavanje enzima pektinaze u ovoj fazi razgrađuje strukturu pektina, smanjujući viskoznost i poboljšavajući prinos soka i pulpe tijekom sljedećeg koraka rafiniranja. Doziranje enzima i vrijeme reakcije treba pažljivo kontrolirati, budući da i nedovoljna i pretjerana obrada mogu utjecati na teksturu i postojanost boje konačnog pirea. Oprema za uklanjanje kamenja i sjemenja Nakon obrade enzimima, kaša prolazi kroz stroj za pročišćavanje, koji se često naziva finišer s lopaticama ili pužna preša, koji tjera pulpu kroz perforirano sito, dok se sjemenke, komadići kožice i sve preostale stabljike odvajaju i odvojeno ispuštaju. Veličina oka sita odabire se na temelju željene konačne teksture, pri čemu finija sita proizvode glatkiji pire po cijenu nešto nižeg ukupnog prinosa, budući da se nešto iskoristive pulpe neizbježno ispušta zajedno sa sjemenkama i otpadom od opne pri čvršćim postavkama sita. Usporedba metoda pasterizacije i aseptičnog punjenja Toplinska obrada je neophodna kako bi se deaktivirali mikroorganizmi kvarenja i enzimi koji bi inače nastavili uništavati boju i okus pirea tijekom skladištenja. Odabrana metoda utječe i na rok trajanja i na ulaganje u opremu potrebnu za proizvodnu liniju. metoda Tipična temperatura Utjecaj na rok trajanja HTST pasterizacija 85°C do 95°C, kratko držanje Skladištenje u hladnjaku, tjednima do mjesecima Aseptična obrada 90°C do 110°C, ultrakratko držanje Skladištenje u ambijentu, do 12 mjeseci Vruće punjenje 85°C do 90°C pri punjenju Skladištenje u ambijentu, nekoliko mjeseci Aseptička obrada zahtijeva veća ulaganja u opremu, budući da se pire mora brzo ohladiti nakon toplinske obrade i napuniti u prethodno steriliziranu ambalažu unutar potpuno zatvorenog sterilnog okruženja kako bi se spriječila ponovna kontaminacija. Ovu metodu općenito preferiraju veće operacije koje opskrbljuju industrijske kupce u rasutom stanju, budući da produženi vijek trajanja u ambijentalnom okruženju pojednostavljuje logistiku i smanjuje potrebu za transportom i skladištenjem u hladnom lancu. Razmatranja opreme za različite vrste bobičastog voća Različite sorte bobičastog voća zahtijevaju prilagodbe postavki opreme, a ponekad i potpuno različite konfiguracije strojeva za učinkovitu obradu. Jagode, sa svojom relativno velikom veličinom i mekšim mesom, općenito trebaju nježnije valjke za drobljenje postavljene sa širim razmakom kako bi se izbjeglo pretjerano fragmentiranje sjemenki, što može unijeti gorke okuse u konačni pire ako se sjemenke drobe preagresivno. Borovnice, zbog svoje male veličine i čvršće kožice, često zahtijevaju finiju početnu fazu drobljenja, ali imaju koristi od manje agresivnog pročišćavanja jer su njihove sjemenke dovoljno male da je potpuno uklanjanje manje kritično za teksturu konačnog proizvoda. Maline i kupine zahtijevaju pažljivo odvajanje sjemenki zbog brojnih malih, tvrdih sjemenki koje mogu negativno utjecati na okus u ustima ako nisu adekvatno filtrirane. Jagodama je potrebno nježnije mehaničko rukovanje kroz cijelu liniju zbog njihovog mekšeg mesa i veće osjetljivosti na modrice i brzu oksidaciju. Budući da su brusnice čvršće i kiselije, često je potrebno dulje mljevenje ili kuhanje na pari kako bi omekšale kožicu prije nego što dođe do učinkovitog kaširanja. Borovnice imaju koristi od rukovanja zaštitom boje, budući da su njihovi pigmenti antocijani osjetljivi na oksidaciju i produljenu izloženost metalnim obrađenim površinama. Održavanje standarda higijene i sigurnosti hrane Linije za proizvodnju pirea od bobičastog voća moraju biti dizajnirane imajući na umu čišćenje i sanitaciju od samog početka, budući da ostaci voćne pulpe zaostali u pukotinama opreme mogu brzo postati leglo plijesni i bakterija između proizvodnih ciklusa. Konstrukcija od nehrđajućeg čelika u cijeloj liniji, u kombinaciji sa sanitarnim fitinzima s tri stezaljke umjesto navojnim spojevima cijevi, čini rastavljanje i čišćenje znatno bržim i temeljitijim između serija. Mnogi objekti implementiraju sustave čišćenja na mjestu, koji cirkuliraju otopine za čišćenje i dezinfekciju kroz zatvorene dijelove linije bez potrebe za potpunim ručnim rastavljanjem, smanjujući i radno vrijeme i rizik od nepotpunog čišćenja u teško dostupnim područjima. Redovito mikrobno testiranje i sirovina i gotovih serija pirea, u kombinaciji s dokumentiranim rasporedima čišćenja, podupire usklađenost s certifikatima o sigurnosti hrane kao što su HACCP ili BRC, koje mnogi komercijalni kupci zahtijevaju prije nego što pristanu nabaviti pire od određenog dobavljača. Maksimiziranje prinosa i smanjenje otpada Maksimiziranje iskoristivog prinosa pirea uz minimaliziranje otpada tijekom faze rafiniranja zahtijeva balansiranje odabira sita, doziranja enzima i brzine protoka stroja u odnosu na željenu konačnu specifikaciju teksture. Prebrzo pokretanje opreme za rafiniranje može ostaviti prekomjernu iskoristivu pulpu zarobljenu u struji ispuštanja sjemena i opne, dok prespor rad smanjuje ukupni proizvodni kapacitet bez nužnog daljnjeg poboljšanja prinosa. Mnogi objekti povremeno uzorkuju i analiziraju svoj tok nusproizvoda sjemena i kože kako bi potvrdili da gubici prinosa ostaju unutar prihvatljivog raspona, prilagođavajući veličinu sita ili vrijeme tretmana enzimima kada gubici počnu rasti. Tokove nusproizvoda iz faze rafiniranja, uključujući sjemenke i kožice, neki prerađivači sve više prenamjenjuju u sekundarne proizvode kao što su dodaci voćnim vlaknima ili prirodni ekstrakti bojila, pretvarajući ono što je prije bio trošak zbrinjavanja otpada u dodatni tok prihoda za rad.
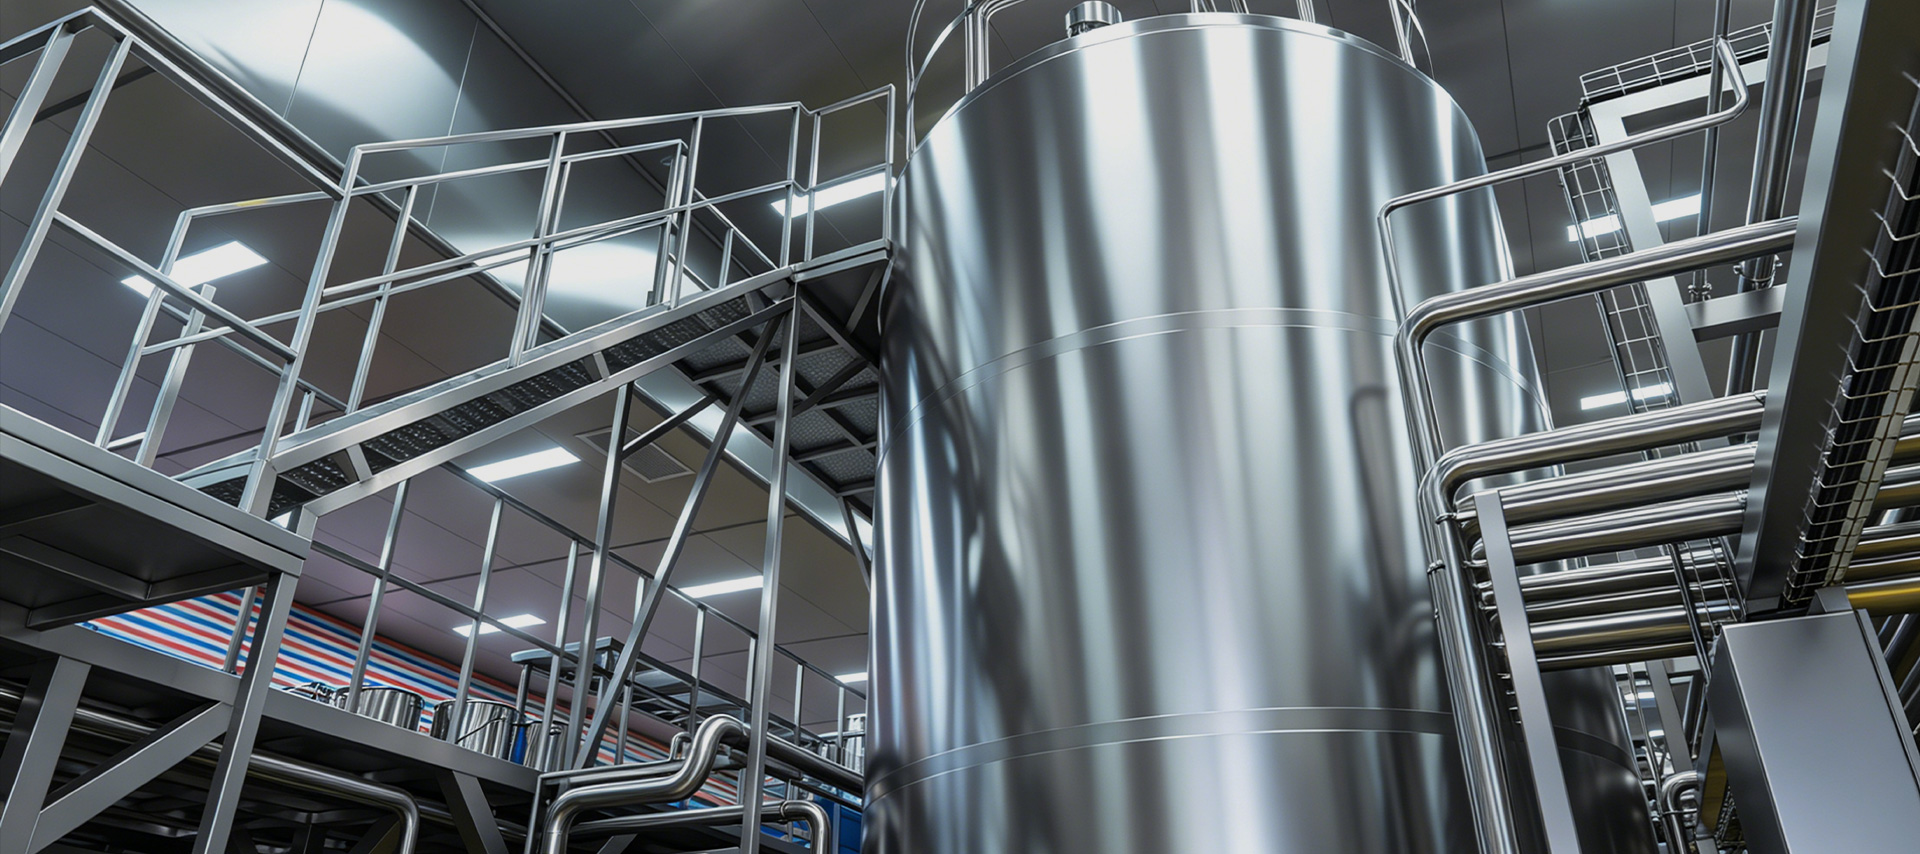
Za velike mljekare i pogone za preradu mlijeka, kvalitetu sirovog mlijeka ne određuje samo stado - ona je jednako oblikovana onim što se događa u satima između mužnje i obrade. Kontrola temperature, higijenski uvjeti skladištenja i dosljedno miješanje tijekom držanja izravno utječu na broj bakterija, stabilnost masnih kuglica i senzorska svojstva mlijeka koje na kraju dolazi do potrošača. Veliki vanjski spremnik za pohranu mlijeka središnji je dio infrastrukture koji upravlja ovim kritičnim prozorom, a odabir, instaliranje i ispravno rukovanje jednom je od najkonzekventnijih odluka koje će donijeti upravitelj mljekare. Ovaj članak pruža detaljno, praktično ispitivanje velike vanjske spremnike za skladištenje mlijeka — njihove značajke dizajna, ključne komponente, razmatranja veličine, radne zahtjeve i prikladnost za primjene izvan mliječnih proizvoda, uključujući skladištenje hrane i farmaceutskih tekućina. Zašto instalacija na otvorenom zahtijeva posebne standarde dizajna Za razliku od unutarnjih silosnih spremnika ugrađenih u halama za preradu s kontroliranom temperaturom, vanjski spremnici za skladištenje mlijeka izloženi su izravnom sunčevom zračenju, oscilacijama temperature okoline, padalinama, vjetru, au nekim klimatskim uvjetima i mrazu ili ekstremnoj vrućini. Ovi okolišni stresovi nameću projektne zahtjeve koji su znatno zahtjevniji od onih za unutarnje ekvivalente istog kapaciteta. Vanjska ljuska vanjskog spremnika za pohranu mlijeka izrađena je od nehrđajućeg čelika 304 ili 316L za hranu, s poliranom unutarnjom površinom (obično Ra ≤ 0,8 µm) kako bi se smanjilo prianjanje bakterija i omogućilo učinkovito čišćenje. Između unutarnje i vanjske ljuske, izolacija od poliuretanske pjene visoke gustoće — obično debljine 100 do 150 mm — ubrizgava se pod pritiskom kako bi se formirala bešavna toplinska barijera bez šupljina. Ovaj izolacijski sloj je ono što omogućava spremniku da održava temperaturu mlijeka na ili ispod 4°C čak i kada temperatura okoline prelazi 35°C, bez neprekidnog rada kompresora. Vanjska obloga obično je mat ili brušena koža od nehrđajućeg čelika ili aluminizirana ploča koja odražava solarno toplinsko opterećenje. U regijama s visokim intenzitetom UV zraka, dodatni reflektirajući premazi ili suncobrani ponekad se ugrađuju iznad kupole spremnika kako bi se smanjilo toplinsko opterećenje rashladnog sustava. Oslonci za noge i temeljni okviri dizajnirani su za vanjsko sidrenje u tlo, s odredbama za drenažno otjecanje i isključenje štetnika na razini temelja. Osnovne komponente i njihove funkcije Dobro specificiran veliki vanjski spremnik za skladištenje mlijeka integrira više sustava koji rade zajedno kako bi održali kvalitetu mlijeka, omogućili siguran rad i podržali usklađenost sa propisima. Sljedeće komponente su standardne na industrijskim jedinicama: Sustav hlađenja i hlađenja Sustav hlađenja sastoji se od zavojnice isparivača zavarene izravno na vanjsku površinu unutarnje stijenke spremnika — dizajn poznat kao izravna ekspanzija (DX) ili izravno hlađenje. Rashladno sredstvo cirkulira kroz ove zavojnice i apsorbira toplinu iz mlijeka, brzo ga hladeći. Kompresorska jedinica i kondenzator montirani su odvojeno, ili na platformi uz spremnik ili na klizu pokraj njega. Za vrlo velike spremnike (iznad 50 000 litara), umjesto DX sustava ponekad se koriste indirektni rashladni krugovi na bazi glikola, budući da omogućuju da jedan rashladni uređaj opslužuje više spremnika i smanjuje rizik od kontaminacije rashladnog sredstva u slučaju curenja zavojnice. Sustav miješanja Mlijeko nije homogena tekućina — masne kuglice su manje gustoće od vodene faze i povećat će se u roku od 30 do 60 minuta ako se mlijeko ne poremeti. Sustav miješanja sprječava ovo odvajanje i također osigurava ravnomjernu raspodjelu temperature kroz volumen spremnika. Većina velikih vanjskih spremnika koristi motoriziranu mješalicu s malim smicanjem montiranu kroz gornji ili bočni prolaz, s lopaticama od nehrđajućeg čelika ili rotorima propelera veličine promjera spremnika. Brzina miješanja je tipično 10 do 30 okretaja u minuti — dovoljno brzo da se održi homogenost, dovoljno sporo da se izbjegne oštećenje masnih kuglica ili uključivanje zraka, što bi pospješilo oksidaciju i razvoj neugodnog okusa. CIP sustav pranja Integrirani sustav pranja Clean-In-Place (CIP) omogućuje čišćenje i dezinfekciju unutrašnjosti spremnika bez rastavljanja, pomoću automatiziranih kuglica za raspršivanje ili rotirajućih mlaznih glava montiranih unutar kupole spremnika. Standardni CIP ciklus za spremnik za pohranu mlijeka uključuje prethodno ispiranje hladnom vodom za ispiranje preostalog mlijeka, alkalno pranje (obično 1-2% otopina NaOH na 70-75°C) za uklanjanje proteinskih i masnih naslaga, međuispiranje, ispiranje kiselinom (0,5-1% dušične ili fosforne kiseline) za otapanje mineralnog kamenca i završno dezinfekcijsko ispiranje. Cijeli ciklus obično traje od 45 do 90 minuta i njime upravlja CIP kontroler temeljen na PLC-u s automatskim sekvenciranjem ventila i provjerom vodljivosti vode za ispiranje. Instrumenti za prikaz i praćenje temperature Temperatura skladištenja mlijeka kritična je kontrolna točka prema zakonodavstvu o sigurnosti hrane i prema standardima mliječne industrije. Veliki vanjski spremnici opremljeni su PT100 otpornim temperaturnim detektorima (RTD) na više visina unutar spremnika — obično na dnu, u sredini i pri vrhu — kako bi se potvrdilo ravnomjerno hlađenje u cijelom volumenu. Digitalni zasloni temperature montirani su u razini očiju operatera na vanjskoj strani spremnika, a u modernim instalacijama podaci o temperaturi prenose se u stvarnom vremenu u središnji SCADA ili sustav upravljanja farmom. Releji alarma za visoku temperaturu pokreću zvučna i vizualna upozorenja ako temperatura mlijeka poraste iznad prethodno postavljenog praga (obično 6°C), omogućujući operaterima da interveniraju prije nego što je sigurnost proizvoda ugrožena. Indikatori razine tekućine i vidno staklo Precizno praćenje razine tekućine služi i operativnim i sigurnosnim funkcijama. Vanjski montirani plutajući ili tlačni transmiteri razine pružaju kontinuirano očitavanje volumena na upravljačkoj ploči. Ovi instrumenti su kalibrirani prema specifičnoj geometriji spremnika i izlaznim podacima u postotku punog i apsolutnog volumena (litre). Prozorna cijev od nehrđajućeg čelika s stupnjevanim oznakama na vanjskoj strani spremnika omogućuje izravnu vizualnu unakrsnu provjeru očitanja razine i osobito je korisna tijekom operacija unosa ili prijenosa mlijeka. Neke instalacije također uključuju alarm visoke razine kako bi se spriječilo prekomjerno punjenje i prolijevanje. Osvjetljenje i pristupne odredbe Unutarnja LED rasvjeta postavljena je kroz gornju kupolu za osvjetljavanje unutrašnjosti spremnika tijekom inspekcije, uzorkovanja ili održavanja. Svjetla su zapečaćena prema standardu IP68 kako bi bila otporna na vlagu i obično su LED jedinice niske topline kako bi se izbjeglo lokalno zagrijavanje površine mlijeka. Pristup unutrašnjosti omogućen je kroz otvor s gornjim ulazom (obično promjera 500 mm na velikim spremnicima), opremljen poklopcem na šarkama, brtvilom koji se može otvoriti za ručnu inspekciju ili ugradnju CIP glave za raspršivanje. Fiksne ili teleskopske unutarnje ljestve također se mogu postaviti za spremnike iznad 3 metra visine. Smjernice za odabir i dimenzioniranje kapaciteta Odabir pravog kapaciteta spremnika ovisi o dnevnom volumenu unosa mlijeka, učestalosti sakupljanja i rasporedu obrade. Kao praktično pravilo, kapacitet skladištenja trebao bi pokriti najmanje 24 sata vršnog volumena unosa kako bi se osigurala zaštita od kašnjenja prikupljanja, zastoja proizvodne linije ili poremećaja u rasporedu cisterni. Za velike sabirne stanice koje prikupljaju mlijeko s više farmi, često se specificira 48-satni kapacitet skladištenja kako bi se prilagodili prazninama u preradi vikendom ili praznicima. Skala objekta Volumen dnevnog unosa Preporučeni kapacitet spremnika Tipična konfiguracija Srednja mliječna postaja 10.000–20.000 L/dan 20 000–30 000 L 1-2 spremnika Veliki sabirni centar 30.000–60.000 L/dan 50 000–100 000 L 2-3 spremnika Postrojenje za industrijsku preradu 100.000 L/dan 200.000–500.000 L ukupno Više spremnika u bateriji Instaliranje više spremnika srednjeg kapaciteta umjesto jednog vrlo velikog spremnika nudi operativne prednosti: jedan spremnik može se isključiti radi čišćenja ili održavanja dok ostali ostaju u upotrebi, a dolazno mlijeko s različitih farmi ili razreda kvalitete može se pohraniti odvojeno u svrhu sljedivosti. Primjene izvan mliječnih proizvoda: skladištenje prehrambenih i farmaceutskih tekućina Dok je skladištenje mlijeka u mliječnim proizvodima primarna primjena, načela dizajna velikog vanjskog spremnika za mlijeko — higijenska konstrukcija od nehrđajućeg čelika, izolirana školjka, CIP kompatibilnost i precizna kontrola temperature — čine ga jednako prikladnim za niz drugih aplikacija za skladištenje tekućina u prehrambenoj i farmaceutskoj industriji. Objekti koji prerađuju voćne sokove, tekuća jaja, jestiva ulja, sirupe ili farmaceutske međuproizvode često koriste strukturno identične spremnike s manjim izmjenama materijala za brtvljenje, dizajna mješalice ili raspona zadane temperature. Ključne međuindustrijske primjene uključuju: Skladištenje ohlađenih sokova i koncentrata pića prije miješanja ili punjenja u boce Spremnici za tekući šećer i glukozni sirup u slastičarskim i pekarskim pogonima Skladištenje fermentacijske juhe ili medija kulture u farmaceutskim i biotehničkim postrojenjima Skladištenje tekućine od sirovih jaja na 2–4°C između razbijanja i pasterizacije u pogonima za preradu jaja Pufersko skladištenje jestivog ulja s dušikom za sprječavanje oksidacije Kada se specificira spremnik za primjenu koja nije u mliječnim proizvodima, važno je provjeriti jesu li materijali za brtve i brtve kompatibilni s određenom tekućinom koja se skladišti — fluorosilikonske ili EPDM brtve mogu biti potrebne umjesto standardnog silikona za mliječne proizvode za kisele proizvode ili proizvode koji sadrže otapala. Za viskozne proizvode kao što su gusti sirupi ili koncentrati voćne kaše možda će biti potrebno povećati specifikacije zakretnog momenta miješalice. Najbolje operativne prakse za dugoročnu izvedbu Životni vijek velikog vanjskog spremnika za mlijeko uvelike ovisi o tome koliko se dosljedno održava. CIP ciklusi moraju se izvršiti nakon svakog pražnjenja spremnika — preskakanje ili skraćivanje ciklusa čišćenja dovodi do stvaranja biofilma na površinama spremnika, koji postaje sve teže ukloniti i na kraju ugrožava kvalitetu mlijeka. CIP kemijske koncentracije i temperature treba provjeriti titracijom ili ispitivanjem vodljivosti, a ne pretpostavljati samo na temelju postavki pumpe za doziranje. Održavanje rashladnog sustava jednako je kritično. Zavojnice kondenzatora na vanjskim instalacijama nakupljaju prašinu, insekte i ostatke koji smanjuju učinkovitost izmjene topline i povećavaju radne sate kompresora. Mjesečni vizualni pregled i čišćenje rebara kondenzatora komprimiranim zrakom, u kombinaciji s tromjesečnom provjerom punjenja rashladnog sredstva i godišnjom analizom kompresorskog ulja, značajno će produžiti vijek trajanja opreme i smanjiti potrošnju energije. Kalibraciju snimača temperature treba provoditi najmanje jednom godišnje prema certificiranom referentnom termometru kako bi se osiguralo da zabilježeni podaci o temperaturi ostanu pravno opravdani za revizije sigurnosti hrane. Naposljetku, temelje spremnika i potporne strukture treba svake godine pregledati zbog korozije, slijeganja ili pukotina, osobito u regijama s agresivnim tlima ili sezonskim dizanjem od mraza. Spremnik koji se pomakne izvan razine čak i za nekoliko stupnjeva može utjecati na opterećenje ležajeva mješalice, točnost senzora razine tekućine i potpunu drenažu tijekom CIP-a — mala ulaganja u održavanje na razini temelja sprječavaju mnogo veće operativne probleme nizvodno.
Kako proizvodna linija za preradu pirea od koštuničavog voća pretvara svježe voće u proizvode spremne za tržište? Koštičavo voće — uključujući breskvu, marelicu, šljivu, trešnju, mango i maslinu — jedno je od komercijalno najvrjednijih kategorija voća u globalnoj industriji hrane i pića. Njihovi bogati profili okusa, prirodna slatkoća i visok nutritivni sadržaj čine ih idealnim kandidatima za širok raspon prerađenih proizvoda: od čistih voćnih pirea i aromatiziranih namaza do pekarskih punjenja, baza za džemove i dodataka za piće. Međutim, pretvaranje svježeg koštuničavog voća u stabilan, visokokvalitetni pire zahtijeva pažljivo osmišljenu proizvodnu liniju koja se bavi jedinstvenim strukturnim i biokemijskim izazovima s kojima se susreće ovo voće — osobito tvrdom košticom u središtu. Ovaj članak ispituje kompletan proizvodna linija za preradu pirea od koštičavog voća u praktičnim detaljima, pokrivajući svaku fazu obrade, uključenu opremu i specifične rezultate proizvoda koje linija može podržati. Prijem sirovina i prethodno sortiranje Proces proizvodnje započinje prijemom i pregledom pristiglog sirovog voća. Koštuničavo voće vrlo je kvarljivo i osjetljivo na modrice, što znači da je brzo, pažljivo rukovanje u fazi prijema ključno za očuvanje kvalitete pulpe i smanjenje oksidacije. Nakon isporuke, šarže voća se važu, uzorkuju i testiraju na ključne parametre kvalitete uključujući Brix (sadržaj šećera), pH, ujednačenost boje i stopu vidljivih nedostataka. Predsortiranje se obavlja na valjkastim ili vibracijskim transporterima, gdje se uklanjaju oštećeni, prezreli ili premali plodovi — bilo ručno ili putem optičkih sustava za sortiranje opremljenih bliskim infracrvenim (NIR) kamerama. Za vrhunske linije proizvoda kao što je pire od medene breskve ili pire od jedne sorte višnje, u ovoj se fazi provode stroge specifikacije sirovina kako bi se osigurala postojanost okusa i boje u konačnom proizvodu. Voće koje prođe kontrolu ide na pranje, dok se odbačeni materijal preusmjerava u sekundarne tokove ili preradu otpada. Pranje, uklanjanje kamenja i pulpa Nakon sortiranja voće ulazi u višefazni sustav pranja. To se obično sastoji od flotacijskog spremnika za početno natapanje i uklanjanje krhotina, nakon čega slijedi ispiranje raspršivačem pod visokim pritiskom kako bi se eliminirali površinski mikroorganizmi, agrokemijski ostaci i čestice tla. Temperatura vode i razine doziranja klora ili ozona u sustavu pranja kontroliraju se u skladu s protokolima o sigurnosti hrane i zahtjevima usklađenosti izvoznog tržišta. Uklanjanje koštica je tehnički najzahtjevniji korak jedinstven za preradu koštičavog voća. Koštica se mora u potpunosti odvojiti od pulpe bez kontaminacije toka pirea — komadići koštice kritična su opasnost za sigurnost hrane. Industrijski strojevi za uklanjanje koštica breskve, marelice i šljive koriste kombinaciju oštrica za cijepanje i rotirajućih četki ili lopatica za oslobađanje koštice od okolnog mesa. Za manje koštičavo voće kao što je trešnja, prikladniji su centrifugalni skidači kamenja velike brzine ili pneumatski sustavi za izbacivanje. Voće s tvrdom košticom poput maslina zahtijeva poseban pristup. Uređaji za uklanjanje koštica od maslina obično koriste suprotno rotirajuće valjke ili rezne glave kalibrirane prema specifičnom omjeru koštice i mesa sorte masline koja se obrađuje. Bez obzira na vrstu voća, uređaj za detekciju metala ili rendgensku inspekciju treba postaviti nizvodno od uređaja za uklanjanje koštica kako bi se potvrdilo da kroz njega nisu prošli komadići koštice. Nakon uklanjanja koštica, meso voća odlazi u pulper-finišer, koji lomi tkivo i tjera pire kroz sito od nehrđajućeg čelika. Veličine otvora sita odabiru se na temelju željene teksture pirea: grublje sito (1,0–2,0 mm) za rustikalne ili pekarske proizvode, finije sito (0,4–0,8 mm) za glatke piree za napitke. Finišer drugog prolaza dodatno pročišćava teksturu i uklanja preostala vlakna ili komadiće sjemenki. Inaktivacija i miješanje enzima Kaša od svježeg koštuničavog voća sadrži prirodne enzime — osobito polifenol oksidazu (PPO) i peroksidazu — koji uzrokuju brzo tamnjenje i degradaciju okusa kada je tkivo poremećeno. Inaktivacija enzima je stoga vremenski kritičan korak koji se mora dogoditi što je prije moguće nakon izrade kaše. Dvije glavne metode koje se koriste u industrijskim linijama pirea od koštuničavog voća su: Obrada vruće pauze: pire se brzo zagrijava na 85–95°C pomoću cijevastog ili struganog izmjenjivača topline odmah nakon pupljenja. Ovom metodom dobiva se stabilniji pire svjetlije boje s većom viskoznošću, što ga čini idealnim za nadjeve u pekarama i podloge za džemove. Prehlada s doziranjem askorbinske kiseline: pire se čuva na niskoj temperaturi i tretira askorbinskom kiselinom (vitamin C) kao antioksidansom. Ovaj pristup bolje čuva hlapljive aromatske spojeve i svježe note okusa, što ga čini preferiranim za vrhunske voćne piree i dodatke za piće. Nakon inaktivacije enzima, pire ulazi u fazu miješanja i standardizacije. Ovdje se Brix i pH mjere izravno i prilagođavaju specifikacijama proizvoda. Za proizvode s okusom kao što je pire od breskve s medom, zaslađivači, koncentrati aroma ili sredstva za zakiseljavanje dodaju se u ovoj fazi pomoću sustava za doziranje integriranog u spremnik za miješanje. Miješanje se provodi pod kontroliranim smicanjem kako bi se osigurala homogena raspodjela bez pretjeranog stvaranja pjene. Mogućnosti koncentriranja, pasterizacije i konzerviranja Ovisno o namjeni, kaša od koštuničavog voća može se prije termičke obrade preraditi u koncentrirani oblik ili držati na prirodnom Brixu. Koncentracija isparavanja pomoću isparivača s padajućim filmom smanjuje sadržaj vode pod vakuumom, obično dovodeći pire breskve ili marelice s prirodnim Brixom (10–14° Brix) do 28–36° Brixa za primjenu u osnovi džema. Koncentracija smanjuje troškove transporta i skladištenja i produljuje rok trajanja uz zadržavanje intenziteta okusa kada se izvodi pod vakuumom na niskim temperaturama. Pasterizacija je primarni korak termičkog konzerviranja kašica od koštuničavog voća koje nisu namijenjene aseptičkom pakiranju. Sljedeća tablica sažima tipične parametre pasterizacije prema vrsti proizvoda: Vrsta proizvoda Temp. pasterizacije Zadrži vrijeme Format pakiranja Čisti voćni pire (svježi) 85-90°C 15–30 sek Ohlađena vrećica / kadica Nadjev za pekme / baza za džem 90-95°C 30–60 sek Aseptična vrećica u bubnju Aditiv za piće 95–110°C (UHT) 4–15 sek Aseptični karton / IBC Smrznuti pire 85°C prethodno zamrzavanje 15 sek Smrznuti blok / IQF Za izvozna tržišta ili primjene koje zahtijevaju stabilnost na policama, aseptična obrada je preferirani put. Pire se zagrijava do UHT temperatura u izmjenjivaču topline sa struganom površinom — bitnom za viskozne proizvode koji bi zaprljali standardne pločaste izmjenjivače — a zatim se puni u prethodno sterilizirane vrećice, bačve ili IBC-ove u sterilnim uvjetima. Ovaj format dominira trgovinom industrijskim sastojcima za piree od koštuničavog voća koji se koriste u proizvodnji jogurta, smoothieja i slastica. Punjenje, pakiranje i hladno skladištenje Faza punjenja mora odgovarati formatu pakiranja odabranom za svaku liniju proizvoda. Maloprodajni aromatizirani pire od breskve ili pakiranja voća za izravnu konzumaciju pune se u čaše, vrećice ili staklenke na klipnim ili rotacijskim strojevima za punjenje sa servo pogonskom točnošću. Punjenja za pekare i podloge za džemove namijenjene posluživanju hrane pune se u aseptične formate vrećice u bubnju od 20 kg ili 200 kg pomoću aseptičnih punila vrećica sa sterilnim ispiranjem dušikom kako bi se spriječila oksidacija. Za proizvodnju smrznutog pirea, napunjeni spremnici prolaze kroz spiralni zamrzivač ili tunel za brzo zamrzavanje kako bi se središnja temperatura dovela do -18°C ili niže prije paletiranja. Linije IQF (Individually Quick Frozen) također se koriste za porcije pirea od koštuničavog voća, proizvodeći smrznute pelete ili diskove koji su prikladni za doziranje u porcijama u daljnjoj proizvodnji hrane. Dizajn hladnjače je sastavni dio proizvodne linije. Ohlađene piree treba čuvati na 0–4°C uz kontroliranu vlažnost kako bi se spriječila kondenzacija na pakiranju. Zamrznuti proizvodi se čuvaju na temperaturi od -18°C do -22°C. Ispravna rotacija zaliha prvi-u-prvi-izlaz (FIFO), u kombinaciji s elektroničkom sljedivošću serije, osigurava da niti jedan proizvod ne ostari nakon određenog roka trajanja prije otpreme. Prilagodba linije za različite sorte koštičavog voća Jedno od najvažnijih razmatranja dizajna za proizvodnu liniju za preradu pirea od koštuničavog voća je fleksibilnost među vrstama voća. Breskve i marelice imaju relativno mekano meso i konfiguracije bez koštica kojima je lako rukovati uz veliku propusnost. Nasuprot tome, šljive često imaju sorte s košticom u kojima koštica čvrsto prianja uz meso, što zahtijeva veći okretni moment za uklanjanje koštica i pažljiviji odabir sita. Trešnje su male i sadrže puno pigmenata antocijana koji mogu zaprljati površine opreme i zahtijevaju česte CIP cikluse. Mango zahtijeva dodatni korak za upravljanje vlaknima zbog svoje duge, grube mreže vlakana koja može začepiti zaslone finišera. Prerada maslina za pire ili pastu predstavlja dodatnu složenost zbog visokog sadržaja polifenola i različite stanične strukture ploda. Linije maslinovog pirea obično uključuju korak malaksacije — polagano miješanje zdrobljene paste kako bi se pospješilo spajanje kapljica ulja i razvoj arome — prije faza stvaranja kaše i završne faze koja se koristi za drugo koštuničavo voće. Dobro osmišljena proizvodna linija trebala bi omogućiti izmjene proizvoda s minimalnim zastojima. To znači korištenje spojnica za brzo otpuštanje, navlaženih površina kompatibilnih s CIP-om, izmjenjivih sita za pulper-finišer i programabilnih recepata logičkog kontrolera (PLC) koji automatski prilagođavaju brzine pokretne trake, temperature pasterizacije i Brix zadane vrijednosti prilikom prebacivanja između vrsta voća ili razreda proizvoda. Sposobnost prerade više sorti koštičavog voća na jednoj liniji značajno poboljšava iskorištenost imovine i smanjuje kapitalni trošak po SKU.
Što modernu liniju za preradu mlijeka čini učinkovitom i sigurnom? Prerada mlijeka dramatično se razvila u posljednjih nekoliko desetljeća. Današnji linije za proizvodnju mliječnih proizvoda više nisu jednostavne postavke šaržne obrade — to su visoko integrirani sustavi koji kombiniraju toplinsku obradu, sterilno pakiranje, kontrolu fermentacije i upravljanje hladnim lancem u jednom kontinuiranom tijeku rada. Za proizvođače mliječnih proizvoda, razumijevanje strukture i funkcije svakog segmenta unutar kompletne linije za preradu mliječnih proizvoda ključno je ne samo za održavanje kvalitete proizvoda, već i za postizanje operativne učinkovitosti, usklađenosti s propisima i dugoročne profitabilnosti. Linija za proizvodnju UHT mlijeka: stiard za produženi vijek trajanja Prerada ultravisokom temperaturom (UHT) jedna je od najraširenijih tehnologija u globalnoj mliječnoj industriji. Linija za UHT proizvodnju mlijeka zagrijava mlijeko na temperaturu između 135°C i 150°C dvije do četiri sekunde, učinkovito eliminirajući sve patogene mikroorganizme i mikroorganizme kvarenja. To omogućuje konačnom proizvodu da ostane stabilan na polici do 12 mjeseci bez hlađenja — velika prednost za izvozna tržišta i regije s nerazvijenim hladnim lancima. Ključna oprema u UHT liniji uključuje balansni spremnik, jedinicu za odzračivanje, homogenizator, cijevni ili pločasti izmjenjivač topline i aseptični stroj za punjenje. Svaka komponenta ima ključnu ulogu. Homogenizator smanjuje veličinu masnih kuglica kako bi se spriječilo odvajanje vrhnja, dok aseptično punilo osigurava da se sterilizirano mlijeko pakira u sterilnom okruženju, eliminirajući rizik kontaminacije nakon procesa. Formati pakiranja koji se obično koriste uključuju Tetra Pak kartone, HDPE boce i aseptične vrećice. Jedan uobičajeni izazov u UHT obradi je onečišćenje — nakupljanje toplinski denaturiranih proteina i naslaga kalcijevog fosfata na površinama izmjenjivača topline. Kako bi se to riješilo, moderni UHT sustavi opremljeni su sustavima Clean-In-Place (CIP) koji automatski kruže sredstvima za čišćenje kroz opremu nakon svake proizvodne serije, održavajući toplinsku učinkovitost i smanjujući zastoje. Linija za proizvodnju pasteriziranog mlijeka: balans između sigurnosti i svježine Za razliku od UHT mlijeka, pasterizirano mlijeko tretira se na nižim temperaturama — obično 72°C tijekom 15 sekundi u HTST (High Temperature Short Time) metodi — čime se eliminiraju štetne bakterije dok se čuva više prirodnog okusa, nutritivnog profila i bioaktivnih spojeva mlijeka. Pasterizirano mlijeko mora se čuvati u hladnjaku i općenito ima rok trajanja od 7 do 21 dan, ovisno o pakiranju i rukovanju nakon pasterizacije. Kompletna linija za proizvodnju pasteriziranog mlijeka uključuje spremnike za prijem i skladištenje sirovog mlijeka, pločasti izmjenjivač topline za pasterizaciju i hlađenje, homogenizator, jedinicu za standardizaciju (za kontrolu masnoće) i punilicu. Jedinica za standardizaciju je osobito važna za velike operacije, jer omogućuje proizvođačima da dosljedno ispunjavaju specifikacije sadržaja masti kao što su punomasno mlijeko (3,5%), poluobrano (1,5–1,8%) ili obrano (manje od 0,5%). Praćenje temperature kritična je kontrolna točka u cijeloj liniji pasteriziranog mlijeka. Automatizirani senzori kontinuirano bilježe i bilježe temperature u svakoj fazi obrade. Ako temperatura u cijevi za držanje padne ispod potrebnog praga, ventil za preusmjeravanje automatski preusmjerava mlijeko na ponovnu obradu — ugrađeni sigurnosni mehanizam koji sprječava da nedovoljno prerađeni proizvod dospije do punila. Mliječne sobe na farmi mliječnih krava: temelj kvalitete sirovog mlijeka Kvaliteta svakog mliječnog proizvoda u konačnici počinje na izvoru: na farmi mliječnih krava. Dobro dizajnirana soba za mlijeko — koja se naziva i prostor za mužnju ili objekt za mužnju — prva je faza proizvodne linije mlijeka i ima izravan utjecaj na mikrobno opterećenje i broj somatskih stanica sirovog mlijeka. Loše održavane prostorije za mlijeko mogu dovesti do kontaminacije koju je teško ukloniti čak i daljnjom termičkom obradom. Mliječne prostorije na modernim mliječnim farmama opremljene su automatskim sustavima za mužnju (AMS), spremnicima za hlađenje mlijeka, linijskim jedinicama za filtriranje i CIP sustavima za čišćenje. Rashladni spremnik za rasuto mlijeko brzo hladi sirovo mlijeko s tjelesne temperature krave (~38°C) na ispod 4°C unutar dva sata od mužnje — kritični prozor za ograničavanje proliferacije bakterija. Konstrukcija od nehrđajućeg čelika u cijeloj prostoriji za mlijeko osigurava higijenske površine koje se lako čiste i otporne su na koroziju. Ključni pokazatelji učinka koji se prate u mljekarnici na razini farme uključuju: Ukupni broj bakterija (TBC): trebao bi biti ispod 100 000 CFU/mL za sirovo mlijeko razreda A Broj somatskih stanica (SCC): vrijednosti iznad 200 000 stanica/mL mogu ukazivati na mastitis u krdu Temperatura mlijeka pri sakupljanju: tijekom skladištenja i transporta mora biti ≤4°C Ostaci antibiotika: potrebno je rutinsko testiranje prije nego što mlijeko uđe u bilo koju proizvodnu liniju Ulaganje u visokokvalitetnu infrastrukturu na razini farme nije izborno — ono je preduvjet za proizvodnju sigurnih, vrhunskih mliječnih proizvoda u nastavku. Linija za proizvodnju fermentacije jogurta: Precizna kontrola za dosljednu kvalitetu Proizvodnja jogurta zahtijeva potpuno drugačiji pristup u odnosu na preradu tekućeg mlijeka. Proizvodna linija za fermentaciju jogurta uključuje pažljivo kontroliranje aktivnosti mikroba kako bi se mliječna laktoza pretvorila u mliječnu kiselinu, što snižava pH i uzrokuje geliranje mliječnih proteina. Rezultat je proizvod karakterističnog pikantnog okusa i guste teksture. Linija obično proizvodi gotov jogurt (fermentiran u konačnom spremniku), miješani jogurt (fermentiran u spremniku i zatim miješan) ili pitki jogurt, a svaki zahtijeva različite konfiguracije opreme. Osnovni koraci u proizvodnoj liniji za fermentaciju jogurta su sljedeći: Korak Proces Ključni parametar 1 Standardizacija i miješanje mlijeka Sadržaj masti i proteina 2 Homogenizacija Pritisak 150–200 bara 3 Toplinska obrada 90–95°C 5 minuta 4 Hlađenje i inokulacija starter kulture 42–44°C temperatura inokulacije 5 Fermentacija Ciljani pH 4,2–4,6 6 Hlađenje i punjenje Ispod 20°C prije punjenja Korištena starter kultura — obično kombinacija Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — mora se točno dozirati i dodati na ispravnoj temperaturi kako bi se osigurala dosljedna aktivnost fermentacije. Automatizirano praćenje pH u spremnicima za fermentaciju omogućuje operaterima da prekinu fermentaciju točno kada se postigne ciljna kiselost, sprječavajući prekomjerno zakiseljavanje koje bi rezultiralo pretjerano kiselim proizvodom. Integracija i automatizacija cijele linije za preradu mlijeka Konkurentna mljekara ne upravlja svakom proizvodnom linijom zasebno. Suvremeni pogoni za preradu mlijeka integriraju svoje UHT, pasterizaciju, prijamne i fermentacijske linije putem centraliziranog SCADA (Supervisory Control and Data Acquisition) sustava. To upraviteljima pogona omogućuje praćenje procesnih podataka u stvarnom vremenu, otkrivanje anomalija, planiranje CIP ciklusa i generiranje izvješća o proizvodnji — sve iz jednog kontrolnog sučelja. Automatizacija također igra ključnu ulogu u energetskoj učinkovitosti. Sustavi povrata topline na linijama za pasterizaciju i UHT mogu povratiti do 94% toplinske energije korištene u grijanju, dramatično smanjujući potrošnju pare. Pogoni promjenjive frekvencije na pumpama i kompresorima dodatno smanjuju potrošnju električne energije. Za objekte koji ciljaju na certificiranje održivosti ili žele smanjiti operativne troškove, ta se ulaganja obično vraćaju u roku od dvije do tri godine. Sljedivost je još jedno područje u kojem integracija daje mjerljivu vrijednost. Povezivanjem zapisa o serijama od unosa mlijeka s farme preko obrade, pakiranja i distribucije, proizvođači mliječnih proizvoda mogu brzo i precizno odgovoriti na incidente vezane uz sigurnost hrane – izolirajući zahvaćene serije proizvoda u roku od nekoliko minuta umjesto dana. Ovu razinu sljedivosti sve više zahtijevaju trgovci na malo i regulatorna tijela na ključnim tržištima. Odabir prave konfiguracije linije za proizvodnju mlijeka Odabir prave kombinacije proizvodnih linija ovisi o nekoliko čimbenika: ciljanom miksu proizvoda, dnevnom kapacitetu obrade, geografskom položaju tržišta, dostupnoj infrastrukturi i kapitalnom proračunu. Mala regionalna mljekara koja opslužuje lokalne svježe proizvode može dati prednost liniji za pasterizirano mlijeko s jedinicom za fermentaciju jogurta. Nasuprot tome, veliki izvozno orijentirani procesor uložit će velika sredstva u UHT kapacitet i tehnologiju aseptičnog pakiranja. Kada ocjenjuju dobavljače opreme, kupci bi trebali gledati dalje od početne nabavne cijene i ispitati ukupne troškove vlasništva — uključujući potrošnju energije, dostupnost rezervnih dijelova, pokrivenost uslugama nakon prodaje i dobavljačevu evidenciju s instalacijama sličnih razmjera. Pilot testiranje prije puštanja u rad kompletne linije također može spriječiti skupe pogreške, posebno za nove kategorije proizvoda ili neobične sastave sirovog mlijeka. U konačnici, dobro konfigurirana linija za proizvodnju mliječnih proizvoda nije samo kapitalna imovina – ona je operativna okosnica marke mliječnih proizvoda. Dobivanje tehnologije, izgleda i kontrola procesa od samog početka određuje kvalitetu proizvoda, vrijeme neprekidnog rada proizvodnje i sposobnost skaliranja kapaciteta kako potražnja na tržištu raste.
Shanghai Yi Yang Fluid Technology Co., Ltd. tvrtka je za inženjering fluida specijalizirana za mliječne proizvode, duboku preradu voća i povrća, bezalkoholna pića, začine, zdravstvene proizvode i druge projekte po principu "ključ u ruke". Predani smo tome da postanemo marka prehrambenog inženjerstva izvan stranih marki, pružajući integrirana rješenja prehrambenog inženjerstva i opreme, integrirajući projektiranje, obradu, proizvodnju, instalaciju i upravljanje inženjeringom za domaće i strane kupce hrane. Kupcima prilagođavamo sve vrste nestandardne (od nehrđajućeg čelika) opreme; Osigurati opremu, instalaciju i puštanje u pogon pojedinačnih strojeva, cijevi, električne opreme i instrumenata; Na temelju potreba kupaca pružamo cijeli niz integriranih usluga od preliminarnog planiranja, savjetovanja, proračuna troškova, inženjerskog dizajna, upravljanja projektom, evaluacije projekta i održavanja sustava. Tvrtka ima snažnu tehničku snagu, bogato iskustvo u proizvodnji proizvoda, grupu inženjerskog i tehničkog osoblja, odjel za mehanički dizajn i proizvodnju i profesionalce na polju automatske kontrole, s više od 10 godina iskustva u industriji. Oslanjamo se na dobro poznata prehrambena poduzeća i fakultete lake industrije u zemlji i inozemstvu i stalno učimo naprednu tehnologiju u zemlji i inozemstvu kako bismo poboljšali dizajn i tehnologiju. Usvajamo napredni način upravljanja, orijentiran na ljude, uspostavljamo kulturu poduzeća (povjerenje, razboritost, odgovornost, komunikacija, sreća), gradimo konkurentan međunarodni profesionalni tim, posvećen služenju domaćim i stranim kupcima hrane. S visokim stupnjem profesionalnosti, naprednim konceptom dizajna, pouzdanom kvalitetom proizvoda, sustavom postprodajnih usluga, novim i starim kupcima pružamo praktičnije, inteligentnije proizvode.
Shanghai Yi Yang Fluid Technology Co., Ltd. tvrtka je za inženjering fluida specijalizirana za mliječne proizvode, duboku preradu voća i povrća, bezalkoholna pića, začine, zdravstvene proizvode i druge projekte po principu "ključ u ruke". Predani smo tome da postanemo marka prehrambenog inženjerstva izvan stranih marki, pružajući integrirana rješenja prehrambenog inženjerstva i opreme, integrirajući projektiranje, obradu, proizvodnju, instalaciju i upravljanje inženjeringom za domaće i strane kupce hrane. Kupcima prilagođavamo sve vrste nestandardne (od nehrđajućeg čelika) opreme; Osigurati opremu, instalaciju i puštanje u rad pojedinačnih strojeva, cijevi, električne opreme i instrumenata; Na temelju potreba kupaca pružamo cijeli niz integriranih usluga od preliminarnog planiranja, savjetovanja, proračuna troškova, inženjerskog dizajna, upravljanja projektom, evaluacije projekta i održavanja sustava. Tvrtka ima snažnu tehničku snagu, bogato iskustvo u proizvodnji proizvoda, grupu inženjerskog i tehničkog osoblja, odjel za mehanički dizajn i proizvodnju i profesionalce na polju automatske kontrole, s više od 10 godina iskustva u industriji. Oslanjamo se na dobro poznata prehrambena poduzeća i fakultete lake industrije u zemlji i inozemstvu i stalno učimo naprednu tehnologiju u zemlji i inozemstvu kako bismo poboljšali dizajn i tehnologiju. Usvajamo napredni način upravljanja, orijentiran na ljude, uspostavljamo kulturu poduzeća (povjerenje, razboritost, odgovornost, komunikacija, sreća), gradimo konkurentan međunarodni profesionalni tim, posvećen služenju domaćim i stranim kupcima hrane. S visokim stupnjem profesionalnosti, naprednim konceptom dizajna, pouzdanom kvalitetom proizvoda, sustavom postprodajnih usluga, novim i starim kupcima pružamo praktičnije, inteligentnije proizvode.
Shanghai Yi Yang Fluid Technology Co., Ltd. tvrtka je za inženjering fluida specijalizirana za mliječne proizvode, duboku preradu voća i povrća, bezalkoholna pića, začine, zdravstvene proizvode i druge projekte po principu "ključ u ruke". Predani smo tome da postanemo marka prehrambenog inženjerstva izvan stranih marki, pružajući integrirana rješenja prehrambenog inženjerstva i opreme, integrirajući projektiranje, obradu, proizvodnju, instalaciju i upravljanje inženjeringom za domaće i strane kupce hrane. Kupcima prilagođavamo sve vrste nestandardne (od nehrđajućeg čelika) opreme; Osigurati opremu, instalaciju i puštanje u pogon pojedinačnih strojeva, cijevi, električne opreme i instrumenata; Na temelju potreba kupaca pružamo cijeli niz integriranih usluga od preliminarnog planiranja, savjetovanja, proračuna troškova, inženjerskog dizajna, upravljanja projektom, evaluacije projekta i održavanja sustava. Tvrtka ima snažnu tehničku snagu, bogato iskustvo u proizvodnji proizvoda, grupu inženjerskog i tehničkog osoblja, odjel za mehanički dizajn i proizvodnju i profesionalce na polju automatske kontrole, s više od 10 godina iskustva u industriji. Oslanjamo se na dobro poznata prehrambena poduzeća i fakultete lake industrije u zemlji i inozemstvu i stalno učimo naprednu tehnologiju u zemlji i inozemstvu kako bismo poboljšali dizajn i tehnologiju. Usvajamo napredni način upravljanja, orijentiran na ljude, uspostavljamo kulturu poduzeća (povjerenje, razboritost, odgovornost, komunikacija, sreća), gradimo konkurentan međunarodni profesionalni tim, posvećen služenju domaćim i stranim kupcima hrane. S visokim stupnjem profesionalnosti, naprednim konceptom dizajna, pouzdanom kvalitetom proizvoda, sustavom postprodajnih usluga, novim i starim kupcima pružamo praktičnije, inteligentnije proizvode.
Kontakt detalji
Production Address: Br. 9188 Chuannan Fenggong Road, okrug Fengxian, Šangaj
Office Address: Soba 603, zgrada 57, br. 260 Maoyuan Road, okrug Fengxian, Šangaj
TEL: 86-18221904658
E-mail: [email protected]
Zatražite prilagođenu ponudu Trebate nešto posebno? Ovdje smo da vam pomognemo.