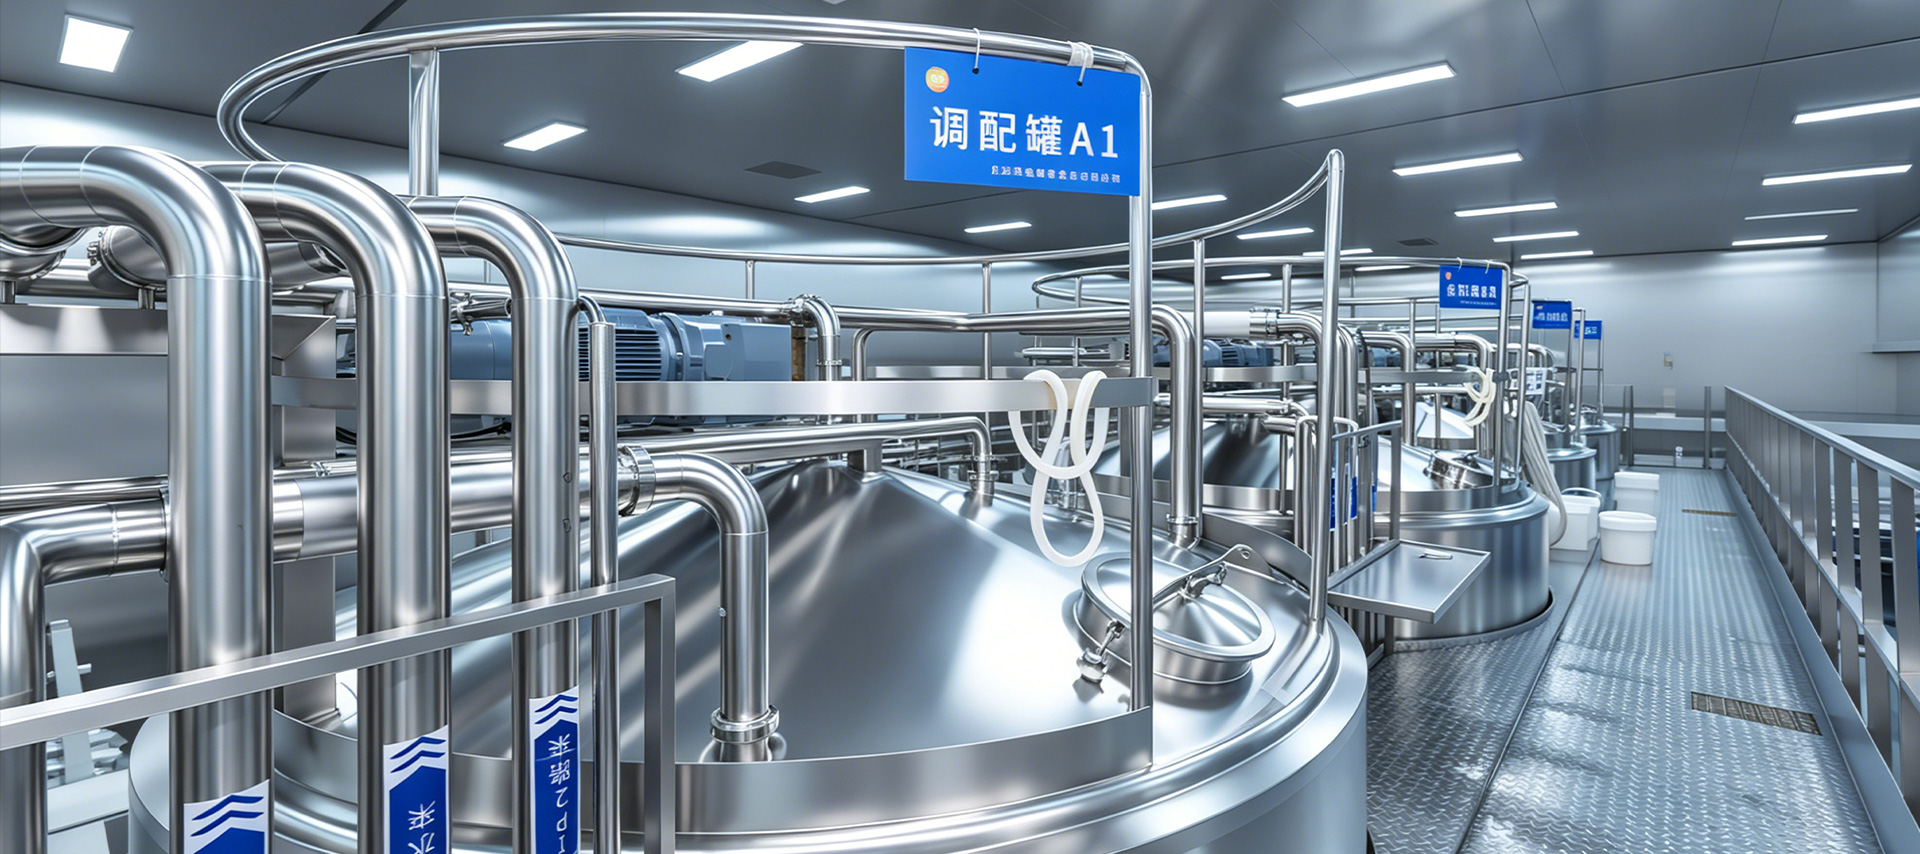
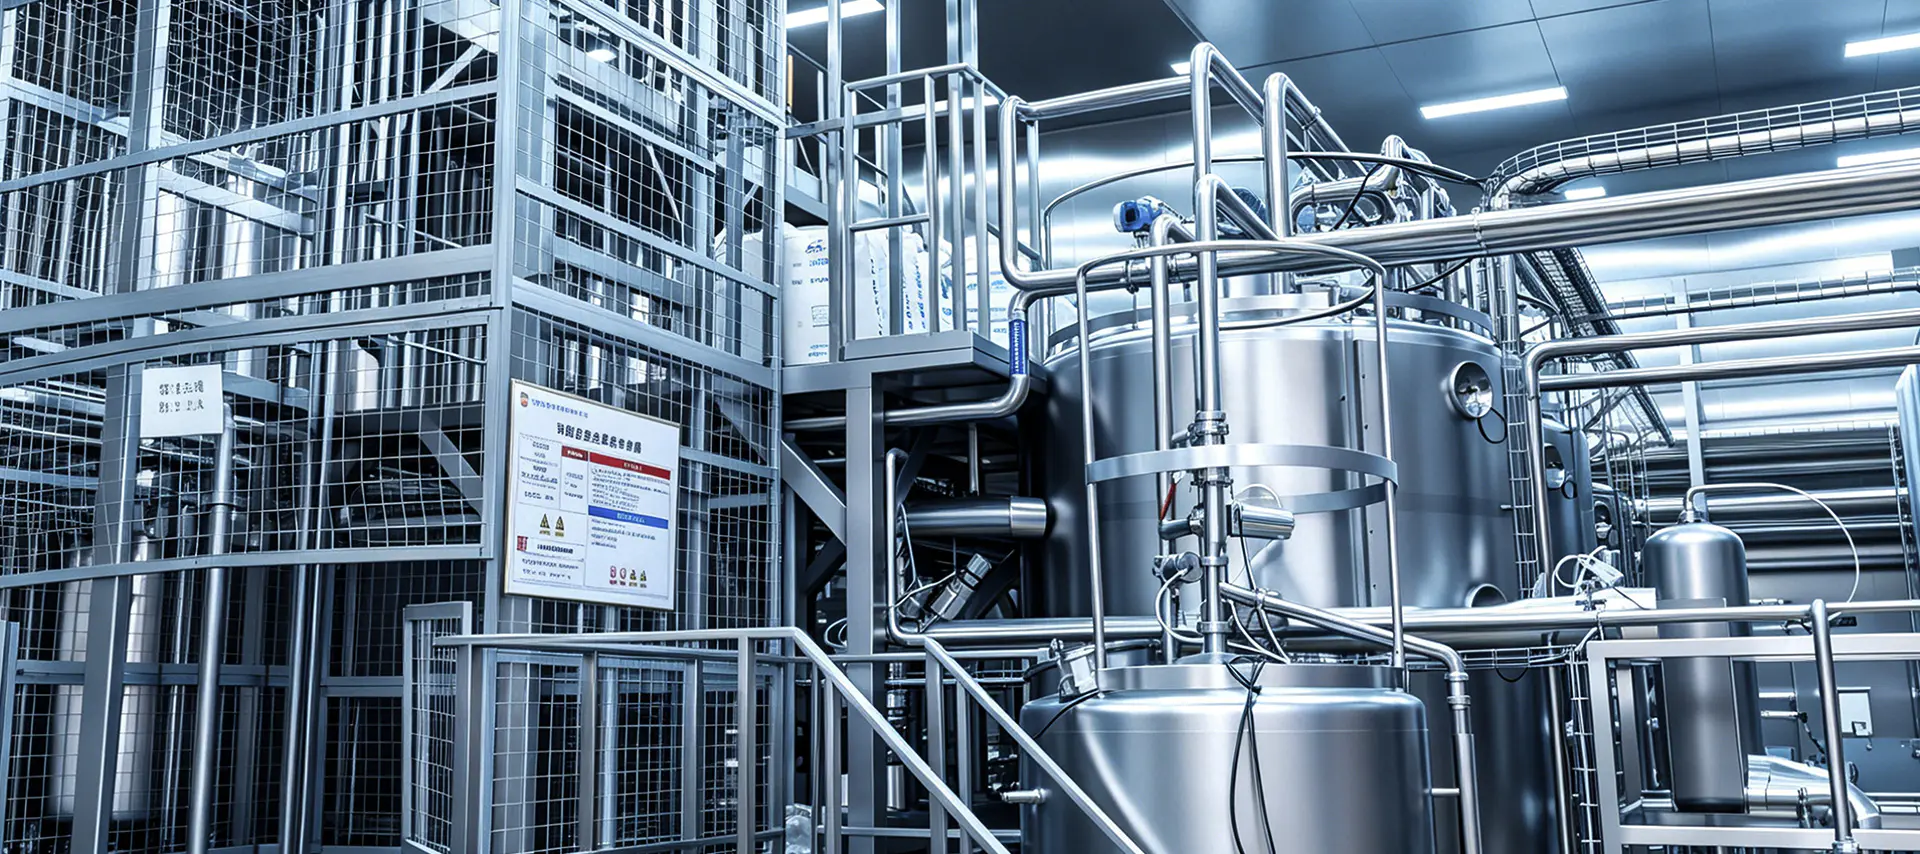
Prerada mlijeka dramatično se razvila u posljednjih nekoliko desetljeća. Današnji linije za proizvodnju mliječnih proizvoda više nisu jednostavne postavke šaržne obrade — to su visoko integrirani sustavi koji kombiniraju toplinsku obradu, sterilno pakiranje, kontrolu fermentacije i upravljanje hladnim lancem u jednom kontinuiranom tijeku rada. Za proizvođače mliječnih proizvoda, razumijevanje strukture i funkcije svakog segmenta unutar kompletne linije za preradu mliječnih proizvoda ključno je ne samo za održavanje kvalitete proizvoda, već i za postizanje operativne učinkovitosti, usklađenosti s propisima i dugoročne profitabilnosti.
Prerada ultravisokom temperaturom (UHT) jedna je od najraširenijih tehnologija u globalnoj mliječnoj industriji. Linija za UHT proizvodnju mlijeka zagrijava mlijeko na temperaturu između 135°C i 150°C dvije do četiri sekunde, učinkovito eliminirajući sve patogene mikroorganizme i mikroorganizme kvarenja. To omogućuje konačnom proizvodu da ostane stabilan na polici do 12 mjeseci bez hlađenja — velika prednost za izvozna tržišta i regije s nerazvijenim hladnim lancima.
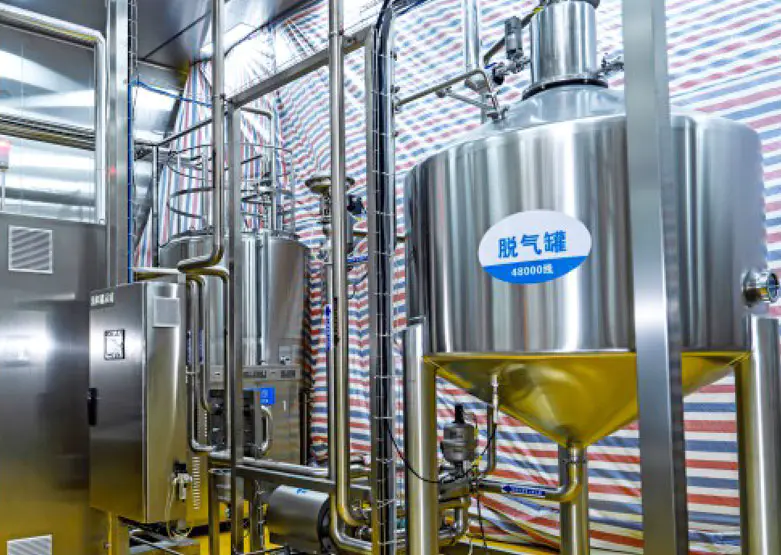
Ključna oprema u UHT liniji uključuje balansni spremnik, jedinicu za odzračivanje, homogenizator, cijevni ili pločasti izmjenjivač topline i aseptični stroj za punjenje. Svaka komponenta ima ključnu ulogu. Homogenizator smanjuje veličinu masnih kuglica kako bi se spriječilo odvajanje vrhnja, dok aseptično punilo osigurava da se sterilizirano mlijeko pakira u sterilnom okruženju, eliminirajući rizik kontaminacije nakon procesa. Formati pakiranja koji se obično koriste uključuju Tetra Pak kartone, HDPE boce i aseptične vrećice.
Jedan uobičajeni izazov u UHT obradi je onečišćenje — nakupljanje toplinski denaturiranih proteina i naslaga kalcijevog fosfata na površinama izmjenjivača topline. Kako bi se to riješilo, moderni UHT sustavi opremljeni su sustavima Clean-In-Place (CIP) koji automatski kruže sredstvima za čišćenje kroz opremu nakon svake proizvodne serije, održavajući toplinsku učinkovitost i smanjujući zastoje.
Za razliku od UHT mlijeka, pasterizirano mlijeko tretira se na nižim temperaturama — obično 72°C tijekom 15 sekundi u HTST (High Temperature Short Time) metodi — čime se eliminiraju štetne bakterije dok se čuva više prirodnog okusa, nutritivnog profila i bioaktivnih spojeva mlijeka. Pasterizirano mlijeko mora se čuvati u hladnjaku i općenito ima rok trajanja od 7 do 21 dan, ovisno o pakiranju i rukovanju nakon pasterizacije.
Kompletna linija za proizvodnju pasteriziranog mlijeka uključuje spremnike za prijem i skladištenje sirovog mlijeka, pločasti izmjenjivač topline za pasterizaciju i hlađenje, homogenizator, jedinicu za standardizaciju (za kontrolu masnoće) i punilicu. Jedinica za standardizaciju je osobito važna za velike operacije, jer omogućuje proizvođačima da dosljedno ispunjavaju specifikacije sadržaja masti kao što su punomasno mlijeko (3,5%), poluobrano (1,5–1,8%) ili obrano (manje od 0,5%).
Praćenje temperature kritična je kontrolna točka u cijeloj liniji pasteriziranog mlijeka. Automatizirani senzori kontinuirano bilježe i bilježe temperature u svakoj fazi obrade. Ako temperatura u cijevi za držanje padne ispod potrebnog praga, ventil za preusmjeravanje automatski preusmjerava mlijeko na ponovnu obradu — ugrađeni sigurnosni mehanizam koji sprječava da nedovoljno prerađeni proizvod dospije do punila.
Kvaliteta svakog mliječnog proizvoda u konačnici počinje na izvoru: na farmi mliječnih krava. Dobro dizajnirana soba za mlijeko — koja se naziva i prostor za mužnju ili objekt za mužnju — prva je faza proizvodne linije mlijeka i ima izravan utjecaj na mikrobno opterećenje i broj somatskih stanica sirovog mlijeka. Loše održavane prostorije za mlijeko mogu dovesti do kontaminacije koju je teško ukloniti čak i daljnjom termičkom obradom.
Mliječne prostorije na modernim mliječnim farmama opremljene su automatskim sustavima za mužnju (AMS), spremnicima za hlađenje mlijeka, linijskim jedinicama za filtriranje i CIP sustavima za čišćenje. Rashladni spremnik za rasuto mlijeko brzo hladi sirovo mlijeko s tjelesne temperature krave (~38°C) na ispod 4°C unutar dva sata od mužnje — kritični prozor za ograničavanje proliferacije bakterija. Konstrukcija od nehrđajućeg čelika u cijeloj prostoriji za mlijeko osigurava higijenske površine koje se lako čiste i otporne su na koroziju.
Ključni pokazatelji učinka koji se prate u mljekarnici na razini farme uključuju:
Ulaganje u visokokvalitetnu infrastrukturu na razini farme nije izborno — ono je preduvjet za proizvodnju sigurnih, vrhunskih mliječnih proizvoda u nastavku.
Proizvodnja jogurta zahtijeva potpuno drugačiji pristup u odnosu na preradu tekućeg mlijeka. Proizvodna linija za fermentaciju jogurta uključuje pažljivo kontroliranje aktivnosti mikroba kako bi se mliječna laktoza pretvorila u mliječnu kiselinu, što snižava pH i uzrokuje geliranje mliječnih proteina. Rezultat je proizvod karakterističnog pikantnog okusa i guste teksture. Linija obično proizvodi gotov jogurt (fermentiran u konačnom spremniku), miješani jogurt (fermentiran u spremniku i zatim miješan) ili pitki jogurt, a svaki zahtijeva različite konfiguracije opreme.
Osnovni koraci u proizvodnoj liniji za fermentaciju jogurta su sljedeći:
| Korak | Proces | Ključni parametar |
| 1 | Standardizacija i miješanje mlijeka | Sadržaj masti i proteina |
| 2 | Homogenizacija | Pritisak 150–200 bara |
| 3 | Toplinska obrada | 90–95°C 5 minuta |
| 4 | Hlađenje i inokulacija starter kulture | 42–44°C temperatura inokulacije |
| 5 | Fermentacija | Ciljani pH 4,2–4,6 |
| 6 | Hlađenje i punjenje | Ispod 20°C prije punjenja |
Korištena starter kultura — obično kombinacija Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — mora se točno dozirati i dodati na ispravnoj temperaturi kako bi se osigurala dosljedna aktivnost fermentacije. Automatizirano praćenje pH u spremnicima za fermentaciju omogućuje operaterima da prekinu fermentaciju točno kada se postigne ciljna kiselost, sprječavajući prekomjerno zakiseljavanje koje bi rezultiralo pretjerano kiselim proizvodom.
Konkurentna mljekara ne upravlja svakom proizvodnom linijom zasebno. Suvremeni pogoni za preradu mlijeka integriraju svoje UHT, pasterizaciju, prijamne i fermentacijske linije putem centraliziranog SCADA (Supervisory Control and Data Acquisition) sustava. To upraviteljima pogona omogućuje praćenje procesnih podataka u stvarnom vremenu, otkrivanje anomalija, planiranje CIP ciklusa i generiranje izvješća o proizvodnji — sve iz jednog kontrolnog sučelja.
Automatizacija također igra ključnu ulogu u energetskoj učinkovitosti. Sustavi povrata topline na linijama za pasterizaciju i UHT mogu povratiti do 94% toplinske energije korištene u grijanju, dramatično smanjujući potrošnju pare. Pogoni promjenjive frekvencije na pumpama i kompresorima dodatno smanjuju potrošnju električne energije. Za objekte koji ciljaju na certificiranje održivosti ili žele smanjiti operativne troškove, ta se ulaganja obično vraćaju u roku od dvije do tri godine.
Sljedivost je još jedno područje u kojem integracija daje mjerljivu vrijednost. Povezivanjem zapisa o serijama od unosa mlijeka s farme preko obrade, pakiranja i distribucije, proizvođači mliječnih proizvoda mogu brzo i precizno odgovoriti na incidente vezane uz sigurnost hrane – izolirajući zahvaćene serije proizvoda u roku od nekoliko minuta umjesto dana. Ovu razinu sljedivosti sve više zahtijevaju trgovci na malo i regulatorna tijela na ključnim tržištima.
Odabir prave kombinacije proizvodnih linija ovisi o nekoliko čimbenika: ciljanom miksu proizvoda, dnevnom kapacitetu obrade, geografskom položaju tržišta, dostupnoj infrastrukturi i kapitalnom proračunu. Mala regionalna mljekara koja opslužuje lokalne svježe proizvode može dati prednost liniji za pasterizirano mlijeko s jedinicom za fermentaciju jogurta. Nasuprot tome, veliki izvozno orijentirani procesor uložit će velika sredstva u UHT kapacitet i tehnologiju aseptičnog pakiranja.
Kada ocjenjuju dobavljače opreme, kupci bi trebali gledati dalje od početne nabavne cijene i ispitati ukupne troškove vlasništva — uključujući potrošnju energije, dostupnost rezervnih dijelova, pokrivenost uslugama nakon prodaje i dobavljačevu evidenciju s instalacijama sličnih razmjera. Pilot testiranje prije puštanja u rad kompletne linije također može spriječiti skupe pogreške, posebno za nove kategorije proizvoda ili neobične sastave sirovog mlijeka.
U konačnici, dobro konfigurirana linija za proizvodnju mliječnih proizvoda nije samo kapitalna imovina – ona je operativna okosnica marke mliječnih proizvoda. Dobivanje tehnologije, izgleda i kontrola procesa od samog početka određuje kvalitetu proizvoda, vrijeme neprekidnog rada proizvodnje i sposobnost skaliranja kapaciteta kako potražnja na tržištu raste.

Kontakt detalji
Production Address: Br. 9188 Chuannan Fenggong Road, okrug Fengxian, Šangaj
Office Address: Soba 603, zgrada 57, br. 260 Maoyuan Road, okrug Fengxian, Šangaj
TEL: 86-18221904658
E-mail: [email protected]
Brza poveznica
Zatražite prilagođenu ponudu Trebate nešto posebno? Ovdje smo da vam pomognemo.