UHT obrada definirana je jednostavnim skupom parametara: mlijeko se zagrijava na 135-150°C, drži se 2-5 sekundi, a zatim se brzo ohladi na temperaturu okoline. Rezultat je komercijalno sterilan proizvod koji se može neotvoren čuvati na sobnoj temperaturi 6 do 12 mjeseci, u usporedbi sa 7 do 15 dana roka trajanja u hladnjaku koji je tipičan za HTST pasterizirano mlijeko. Ta jedina razlika mijenja cjelokupnu logiku mljekare, uključujući radijus distribucije, format pakiranja, uvjete skladišta i ovisnost o hladnom lancu.
Temperaturni parametri, međutim, opisuju samo ishod, a ne trošak. UHT faza pokreće Maillardove reakcije koje uzrokuju blagi okus kuhanog, djelomične gubitke tiamina i vitamina C te denaturaciju proteina sirutke čija ozbiljnost ovisi o obliku krivulje potpunog zagrijavanja, držanja i hlađenja. Sporo zagrijavanje povećava tamnjenje; nedovoljno hlađenje produljuje izloženost toplini. Dobro osmišljena UHT linija se stoga manje bavi postizanjem ciljne temperature nego osiguravanjem da svaka kap mlijeka doživi istu kompaktnu toplinsku povijest dok teče kroz sustav.
Izravni UHT sustavi ubrizgavaju kulinarsku paru izravno u proizvod, postižući iznimno brz porast temperature i minimalno toplinsko opterećenje, što odgovara proizvodima kojima je očuvanje okusa prioritet. Ali izravni sustavi zahtijevaju visokokvalitetnu paru, složene kontrole balansiranja tlaka i veća početna ulaganja. Neizravni sustavi prenose toplinu kroz pločaste ili cjevaste izmjenjivače topline, postižući stope povrata topline iznad 90%, a istovremeno nude intuitivniju kontrolu i jednostavnije CIP programe. Osim vrlo velikih postrojenja za bijelo mlijeko, većina UHT vodova izgrađena je oko neizravnog grijanja.
U neizravnoj konfiguraciji, predgrijavanje, konačno grijanje i hlađenje odvijaju se unutar istih modula za prijenos topline. Kvaliteta dizajna tog paketa izravno utječe na učinkovitost grijanja, stopu onečišćenja i potrošnju energije. Zbog toga se procjena opreme ne bi trebala zaustaviti na maksimalnoj temperaturi sterilizacije, već bi se trebala usredotočiti na praktičnu brzinu regeneracije, pad tlaka i mogućnost čišćenja klizač izmjenjivača topline u realnim proizvodnim uvjetima.
 Dobavljači nosača izmjenjivača topline, prilagođena tvornica, proizvođači - Shanghai Yi Yang Yi Yang Fluid Tech je dobavljači nosača izmjenjivača topline, tvornica prilagođenih nosača topline i proizvođači u Kini, opis funkcije... Pogledajte proizvod →
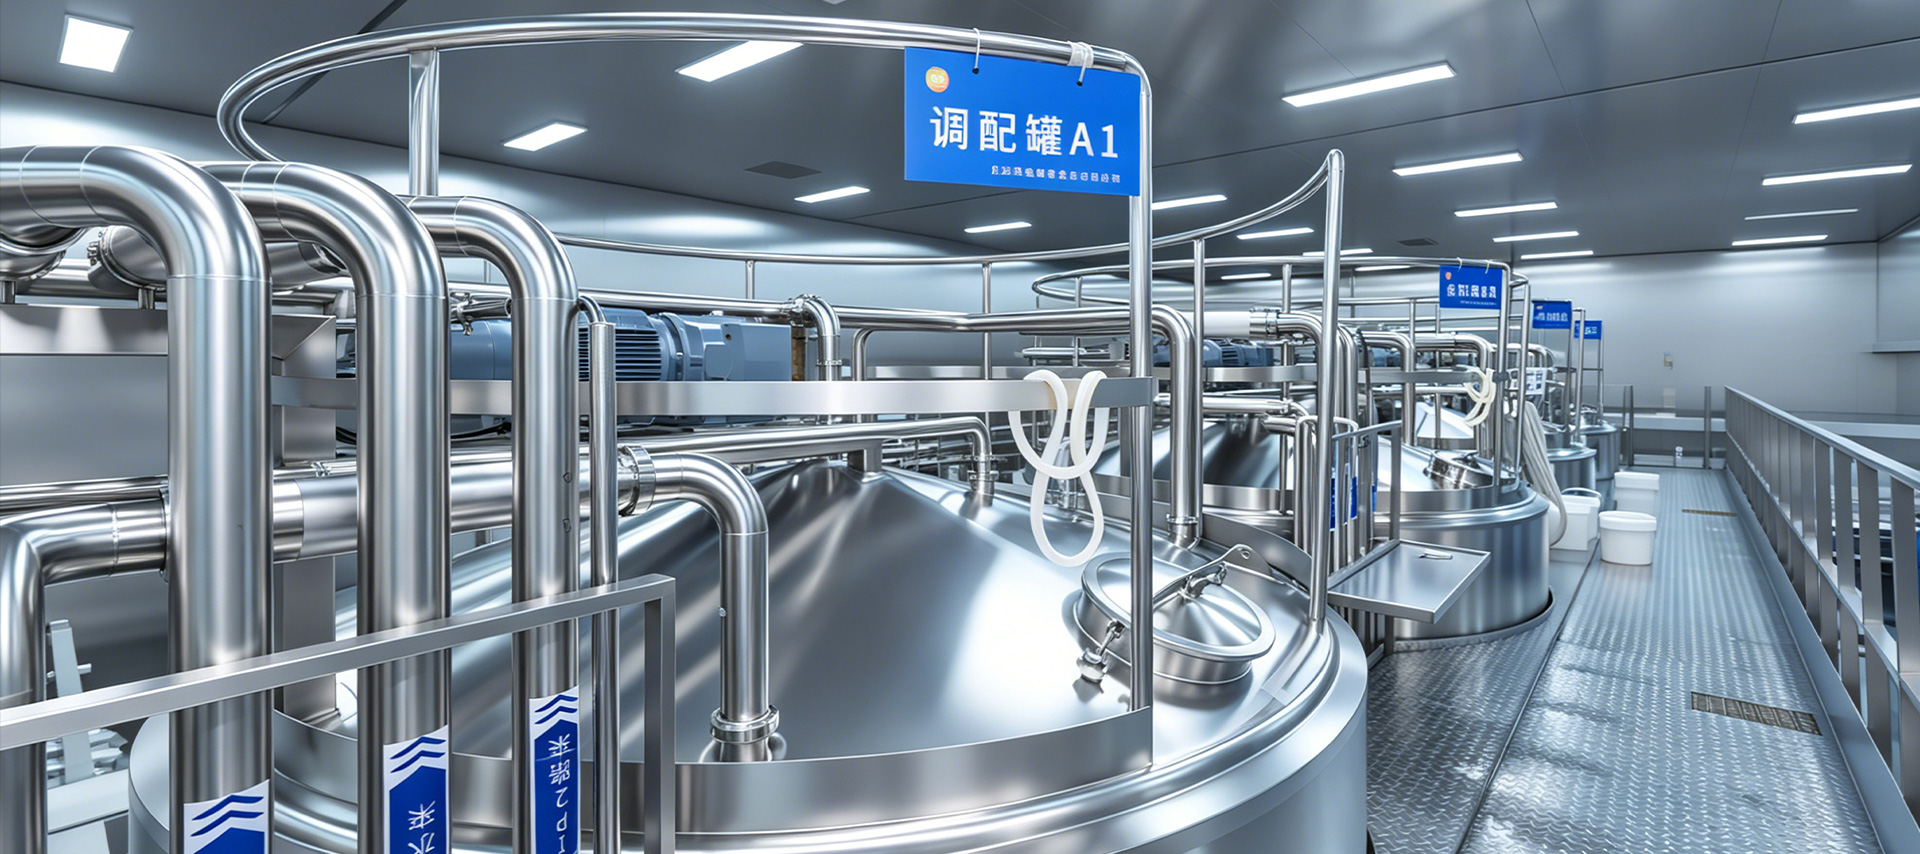
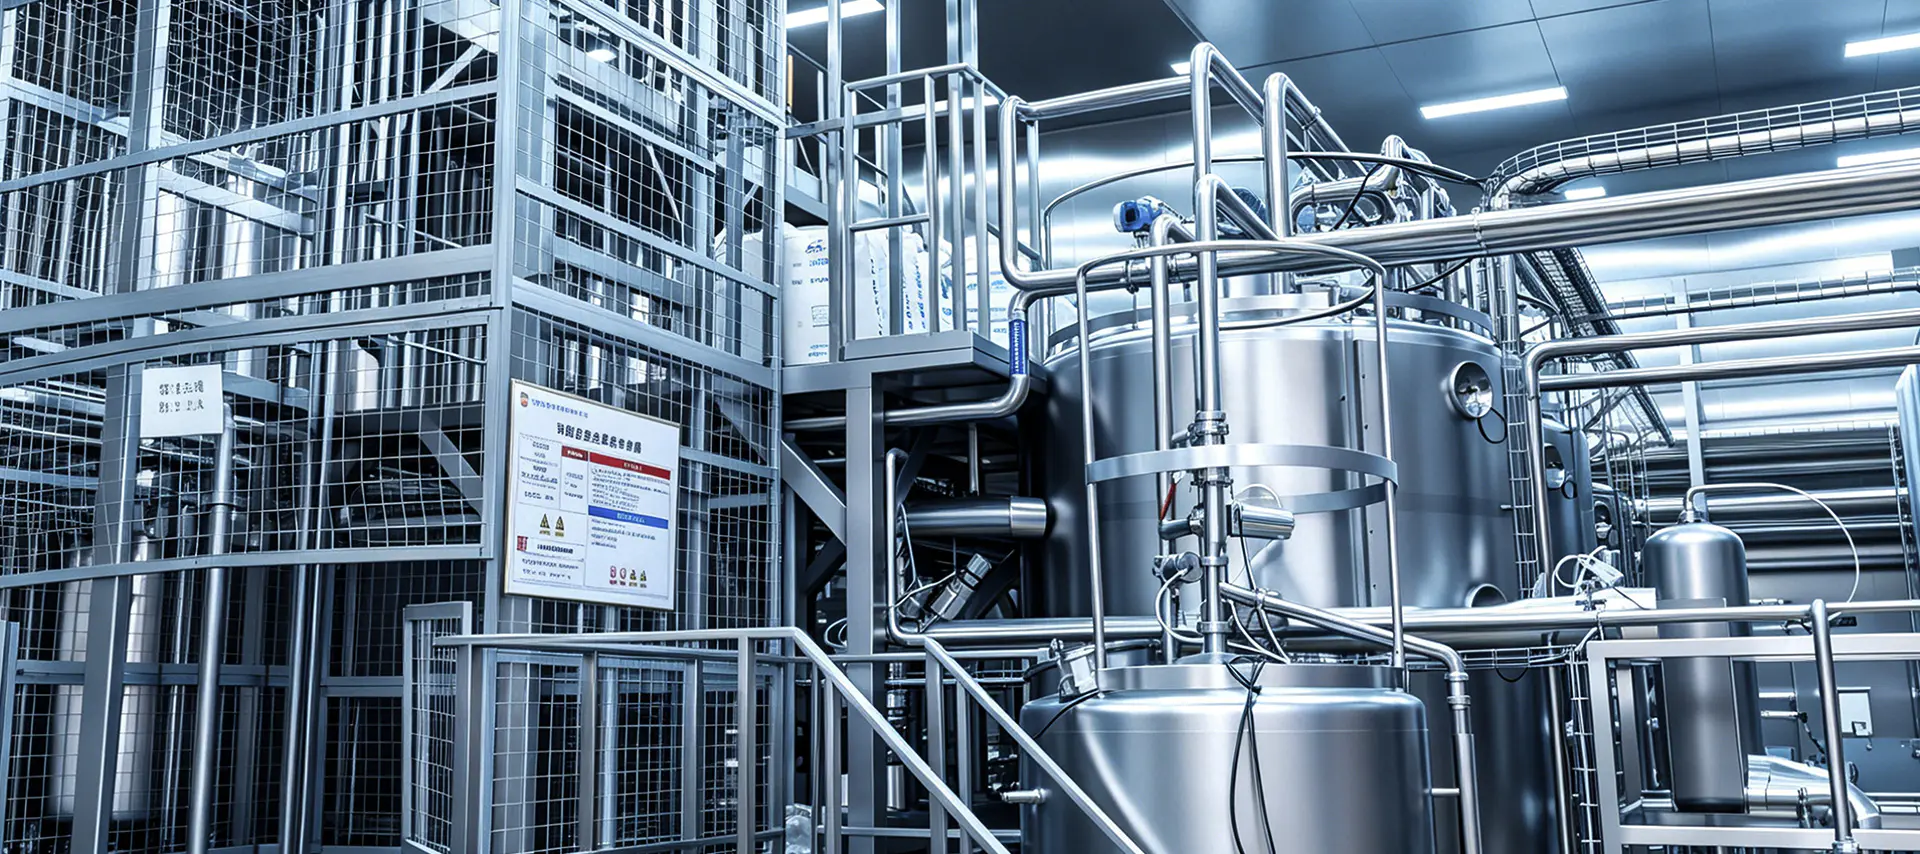
UHT linija nije sterilizator u kombinaciji s punilom. To je niz međusobno povezanih faza procesa gdje izlazna kvaliteta svakog koraka određuje stabilnost sljedećeg. Kompletna linija obično uključuje sljedeće module:
Mnoga postrojenja svoju pozornost usmjeravaju na UHT dionicu, ali pravo ograničenje kapaciteta obično je uzvodno. Ako sirovo mlijeko ima visok početni broj mikroba, enzimi otporni na toplinu mogu preživjeti UHT tretman i nastaviti razgrađivati masti i proteine tijekom skladištenja, što dovodi do koagulacije ili neugodnih okusa tjednima nakon punjenja. Ispravno filtriranje, otplinjavanje i standardizacija smanjuju opterećenje sterilizatora i također ograničavaju naslage na površinama za prijenos topline.
Jednako je važan i položaj homogenizatora. Kada se homogenizacija provodi prije UHT obrade, masne kuglice se pročišćavaju pri nižoj viskoznosti i smanjuje se sklonost prljanju sterilizatora. Pogrešno specificiran homogenizator, na primjer s nedovoljnim pritiskom ili lošim brtvljenjem, uzrokuje nakupljanje masti nakon sterilizacije, a taj nedostatak postaje daleko vidljiviji kada se proizvod drži izvan hladnog lanca.
UHT dio je procesno srce linije. Mlijeko se brzo zagrijava do postavljene temperature, prolazi kroz cijev za držanje potrebno vrijeme zadržavanja, a zatim se hladi ispod 80°C. Ako temperatura padne ispod donje granice procesa, ventil za preusmjeravanje protoka mora automatski preusmjeriti nedovoljno sterilizirani proizvod tako da nikad ne dođe do faze punjenja.
Ova funkcija ne ovisi samo o samom sterilizatoru, već i o instrumentima, ventilima i upravljačkoj logici. Ocjenjivanje oprema za sustav sterilizacije stoga zahtijeva bliži pregled margine dizajna držača cijevi, učinkovitosti prijenosa topline, vremena odziva senzora i pouzdanosti sustava za preusmjeravanje. Ovi detalji određuju može li linija održati komercijalnu sterilnost u promjenjivim uvjetima sirovog mlijeka.
 Dobavljači opreme za sustave sterilizacije, tvornica po narudžbi, proizvođači - Shangh Yi Yang Fluid Tech je dobavljači opreme za sustave sterilizacije, tvornica i proizvođači opreme za sustave sterilizacije u Ch... Pogledajte proizvod →
Uloga otplinjavanja u UHT liniji lako se podcjenjuje. Otopljeni kisik u sirovom mlijeku ubrzava oksidaciju masti i stvara ustajale okuse, dok uvučeni zrak ometa mjerače protoka i točnost punjenja. Jedinica za otplinjavanje lagano podiže temperaturu mlijeka kako bi se smanjila topljivost plinova, a zatim primjenjuje vakuum za uklanjanje zraka i dijela hlapljivih spojeva arome, poboljšavajući stabilnost okusa konačnog proizvoda.
U ispravno projektiranoj liniji, udarni kapacitet prije i poslije UHT sekcije apsorbira isprekidano start-stop ponašanje punila. Bez tog međuspremnika, prekidi punjenja izravno ometaju brzinu protoka i vrijeme zadržavanja u sterilizatoru, stvarajući skrivenu varijabilnost koju nijedna kontrolna petlja ne može u potpunosti ispraviti.
Odabir linije trebao bi početi s realnim kapacitetom i planom proizvoda, a ne s popisom strojeva. Tek nakon što je raspon kapaciteta fiksiran, metoda grijanja, područje izmjene topline, volumen međuspremnika i brzina punjenja mogu se koherentno uskladiti. Donja tablica prikazuje tipične referentne raspone.
| Kapacitet | Tipični pristup grijanju | Razmatranja |
|---|---|---|
| 1.000–3.000 L/h | Indirektni pločasti izmjenjivač topline | Kompaktan raspored, manja potražnja za energijom, prilagođen regionalnoj opskrbi |
| 3.000–6.000 L/h | Neizravna ili parna infuzija | Zahtijeva veće međuspremnike i CIP cikluse veće učinkovitosti |
| 6.000–12.000 L/h | Parna infuzija ili mješoviti sustavi | Potpuna automatizacija, povrat topline, stalna koordinacija punjenja |
Kvaliteta sirovog mlijeka postavlja čvrstu granicu za UHT rok trajanja. Tijekom planiranja projekta, dobavljač bi trebao dobiti jasne podatke o broju mikroba, broju somatskih stanica i toplinskoj stabilnosti proteina, jer te vrijednosti određuju izbor temperature sterilizacije i tlaka homogenizacije. Mlijeko s lošom toplinskom stabilnošću proteina ima tendenciju brzog prljanja grijaćih površina, skraćujući neprekidno vrijeme rada i povećavajući broj ciklusa čišćenja.
Na domaćem kineskom tržištu, UHT mlijeko se uglavnom pakira u aseptične formate cigle i jastuka za distribuciju u ambijentu. Kada je linija planirana za izvoz u jugoistočnu Aziju, Bliski istok ili Afriku, kompatibilnost materijala za punjenje, format pakiranja i uvjeti skladišta moraju se pregledati unaprijed. Ako će ista linija također rukovati aromatiziranim mlijekom ili mliječnim napitcima, CIP sekvenca mora biti dizajnirana tako da spriječi unakrsnu kontaminaciju između promjena proizvoda.
Za postrojenje koje služi samo lokalnom tržištu i nema potrebe za distribucijom u okruženju, jednostavnije linija za proizvodnju pasteriziranog mlijeka često je razumniji izbor kapitala. Ekonomska vrijednost UHT tehnologije pojavljuje se tek kada su dugi vijek trajanja i logistika sobne temperature dio poslovnog modela.
Najnepredvidljiviji uzrok zastoja u UHT postrojenjima je onečišćenje površina za prijenos topline. Mliječni proteini i kalcijeve soli talože se na vrućoj stijenci, postupno smanjujući učinkovitost prijenosa topline i povećavajući pad tlaka sve dok sustav ne zahtijeva prekid čišćenja. Praktičan način kontrole onečišćenja je temperatura predgrijavanja, brzina protoka i sastav sirovog mlijeka, a ne jednostavno skraćivanje intervala čišćenja. Dobro dizajniran izmjenjivač održava temperaturnu razliku zid-tekućina dovoljno niskom da uspori taloženje.
Najveći rizik kvalitete u UHT liniji nije unutar sterilizatora, već nizvodno od njega. Ventilacijski otvori za aseptičke spremnike, sustavi za punjenje zraka i brtve na spojevima cijevi mogu omogućiti ponovnu kontaminaciju već sterilnog proizvoda. Budući da se ova vrsta kvara obično pojavljuje tek nakon nekoliko tjedana skladištenja, ispitivanje je skupo i često zahtijeva odbacivanje velikih serija. Prevencija ovisi o dizajnu aseptičnog dijela i discipliniranom održavanju svake komponente za brtvljenje.
Redovito čišćenje osnovna je protumjera protiv onečišćenja i ponovne kontaminacije. Cjeloviti CIP program pokriva alkalne i kisele faze pranja plus završno ispiranje, i mora isporučiti potrebnu brzinu protoka i temperaturu posebno kroz cijev za držanje. Pravilne veličine CIP sustav čišćenja smanjuje potrebu za ručnim rastavljanjem i smanjuje mogućnost ljudske pogreške.
 Dobavljači opreme za CIP sustave čišćenja, tvornica po narudžbi, proizvođači - Shangh Yi Yang Fluid Tech je dobavljač opreme za CIP sustave čišćenja, prilagođena tvornica i proizvođači opreme za CIP sustave čišćenja u Ch... Pogledajte proizvod →
Čak i uz odgovarajuću opremu, CIP parametri trebaju provjeru i stalnu optimizaciju na temelju uvjeta na gradilištu. The tehnička servisna podrška dobavljač nakon puštanja u pogon, uključujući provjeru valjanosti čišćenja, dijagnozu kvara i obuku operatera, često čini razliku između linije koja radi pouzdano i one koja nikada ne dosegne svoj nazivni učinak.
Kupci prirodno uspoređuju cijene i marke sterilizatora i punila, ali inženjerski dizajn oko tih strojeva je ono što određuje hoće li postrojenje stvarno raditi. Dimenzioniranje spremnika, nagib cijevi, izbor crpke, mreže za povrat topline, logika automatizacije i CIP mreža cjevovoda moraju biti uravnoteženi kao jedan sustav. Dobavljač s iskustvom integracije cijele linije počinje od izračuna tijeka procesa i zatim odabire opremu koja odgovara tom tijeku, umjesto sastavljanja pojedinačnih strojeva iz različitih izvora.
Evo zašto procesno i inženjersko projektiranje sposobnost mora imati istu težinu u procjeni dobavljača kao i cijena hardvera. UHT vodovi uključuju velike kapitalne izdatke i ostavljaju malo prostora za modifikacije nakon instalacije. Davanje jednakog prioriteta dizajnu procesa, usklađivanju opreme, validaciji čišćenja i podršci nakon prodaje važnije je od cjenkanja za najnižu cijenu za jedan stroj.

Kontakt detalji
Production Address: Br. 9188 Chuannan Fenggong Road, okrug Fengxian, Šangaj
Office Address: Soba 603, zgrada 57, br. 260 Maoyuan Road, okrug Fengxian, Šangaj
TEL: 86-18221904658
E-mail: [email protected]
Brza poveznica
Zatražite prilagođenu ponudu Trebate nešto posebno? Ovdje smo da vam pomognemo.