Mljekara koja planira liniju za pasterizirano mlijeko od 10.000 L/h suočava se s odlukom koja na papiru izgleda jednostavno: zagrijte sirovo mlijeko na 72 °C, držite ga 15 sekundi, ohladite i napunite. U praksi, pasterizator je onoliko pouzdan koliko su pouzdani sustavi skladištenja sirovog mlijeka, bistrenja, standardizacije, homogenizacije, punjenja i čišćenja koji su s njim povezani. Proizvodnu liniju pasteriziranog mlijeka stoga je najbolje shvatiti kao jedan kontinuirani higijenski tok, a ne kao jedan stroj.
Zaključak koji je bitan za kupce je sljedeći: o roku trajanja, sigurnosti hrane i okusu odlučuje se prije nego mlijeko stigne do pasterizatora i ponovno nakon što napusti cijev za držanje . Sirovo mlijeko s visokim brojem bakterija skratit će rok trajanja čak i ako pasterizator savršeno radi. Punjenje u nehigijenskom okruženju ponovno će kontaminirati potpuno pasterizirani proizvod. Neuspješno čišćenje poništit će sve unutar nekoliko proizvodnih ciklusa. Dakle, liniju treba vrednovati kao sustav, od prijema cisterne do pakiranog proizvoda.
Svaka linija za proizvodnju pasteriziranog mlijeka izgrađena je oko provjerene kombinacije vremena i temperature. Najčešća referenca u međunarodnoj mljekarskoj praksi je 72 °C 15 sekundi , poznata kao visokotemperaturna kratkotrajna (HTST) pasterizacija. Ovaj tretman uništava vegetativne patogene kao što su Salmonella, Listeria i E. coli, a istovremeno uzrokuje samo ograničenu štetu hranjivoj i senzorskoj kvaliteti mlijeka.
| metoda | temperatura | Vrijeme držanja | Tipična primjena |
|---|---|---|---|
| LTLT (serija) | 63 °C | 30 min | Mali ili zanatski volumeni |
| HTST | 72 °C | 15 s | Standardno tekuće mlijeko u većini postrojenja |
| Veća toplina - kraće vrijeme | 89 °C | 1,0 s | Produženi rok trajanja u hladnjaku |
| UHT | 135-150 °C | 2–5 s | Ambijentalno stabilno mlijeko |
Vrijeme držanja jednako je važno kao i temperatura. U HTST liniji, cijev za držanje mora biti dovoljno duga da zadrži svaku česticu mlijeka na 72 °C najmanje 15 sekundi pri maksimalnom projektiranom protoku. Ventil za preusmjeravanje protoka nizvodno od cijevi za držanje automatski šalje nedovoljno zagrijano mlijeko natrag u spremnik za ravnotežu. Senzori temperature, instrumenti za snimanje i ventili za preusmjeravanje stoga nisu dodatna oprema; oni su sigurnosna okosnica linije. Provjera se obično provodi testom fosfataze, jer se enzim alkalne fosfataze inaktivira u uvjetima pasterizacije.
Standardna linija se može podijeliti na pripremu, toplinsku obradu, punjenje i čišćenje. Svaki korak koristi opremu odabranu prema kapacitetu, karakteristikama proizvoda i higijenskim zahtjevima.
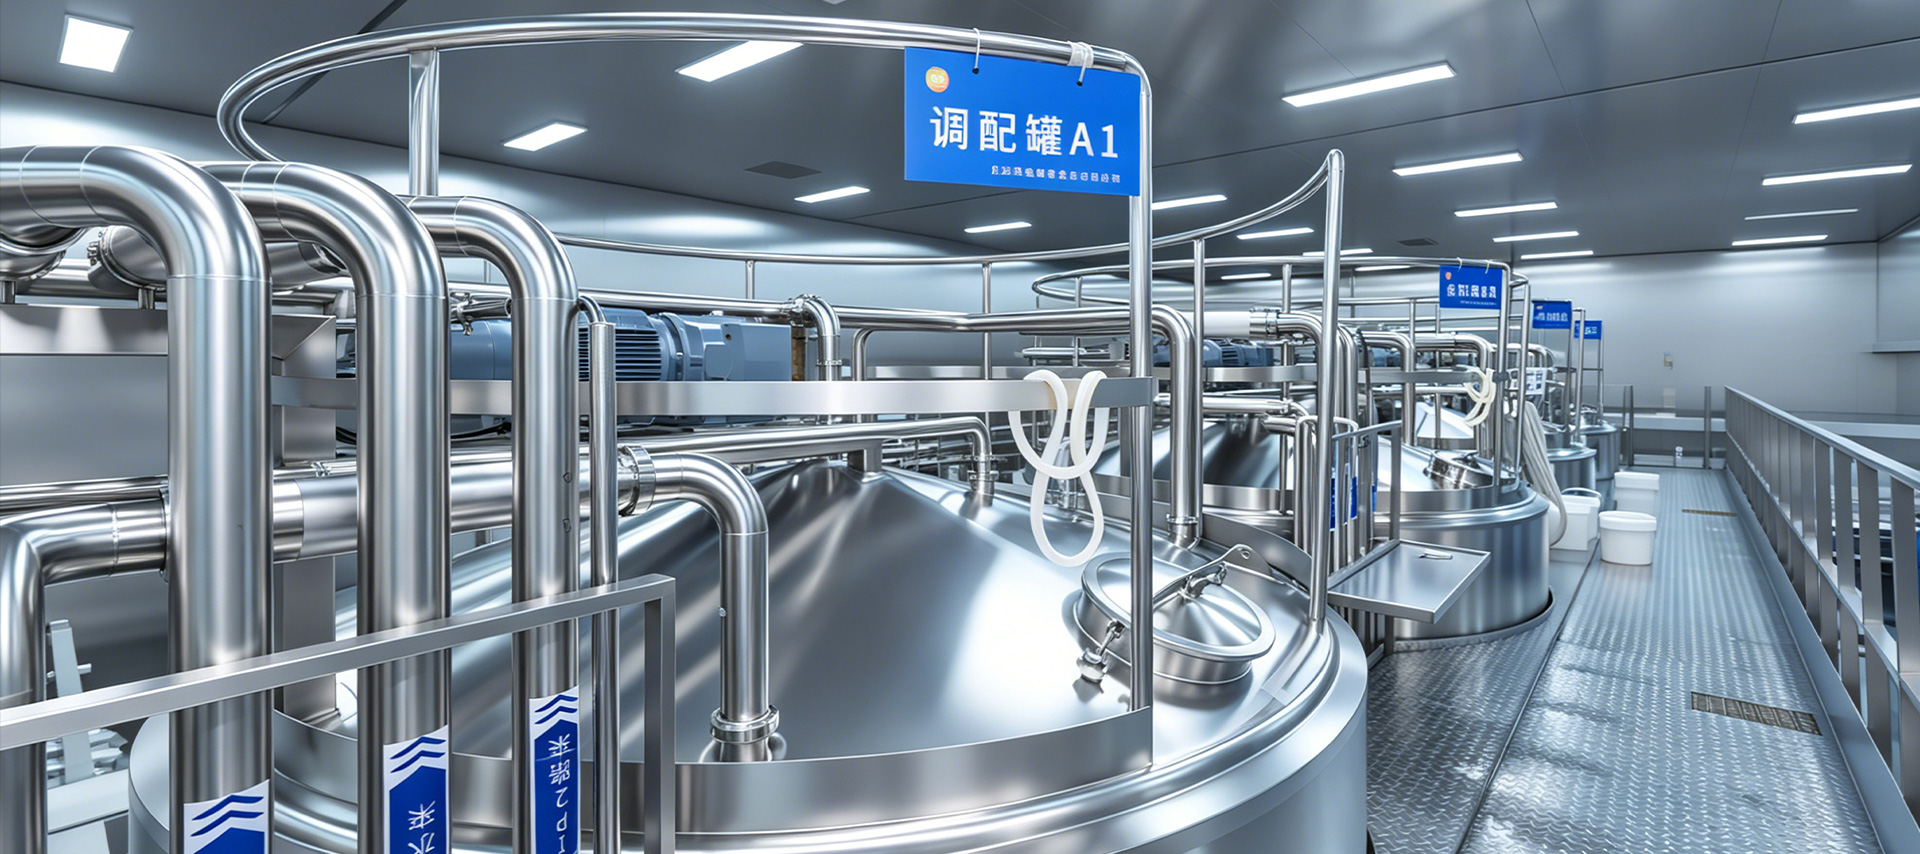
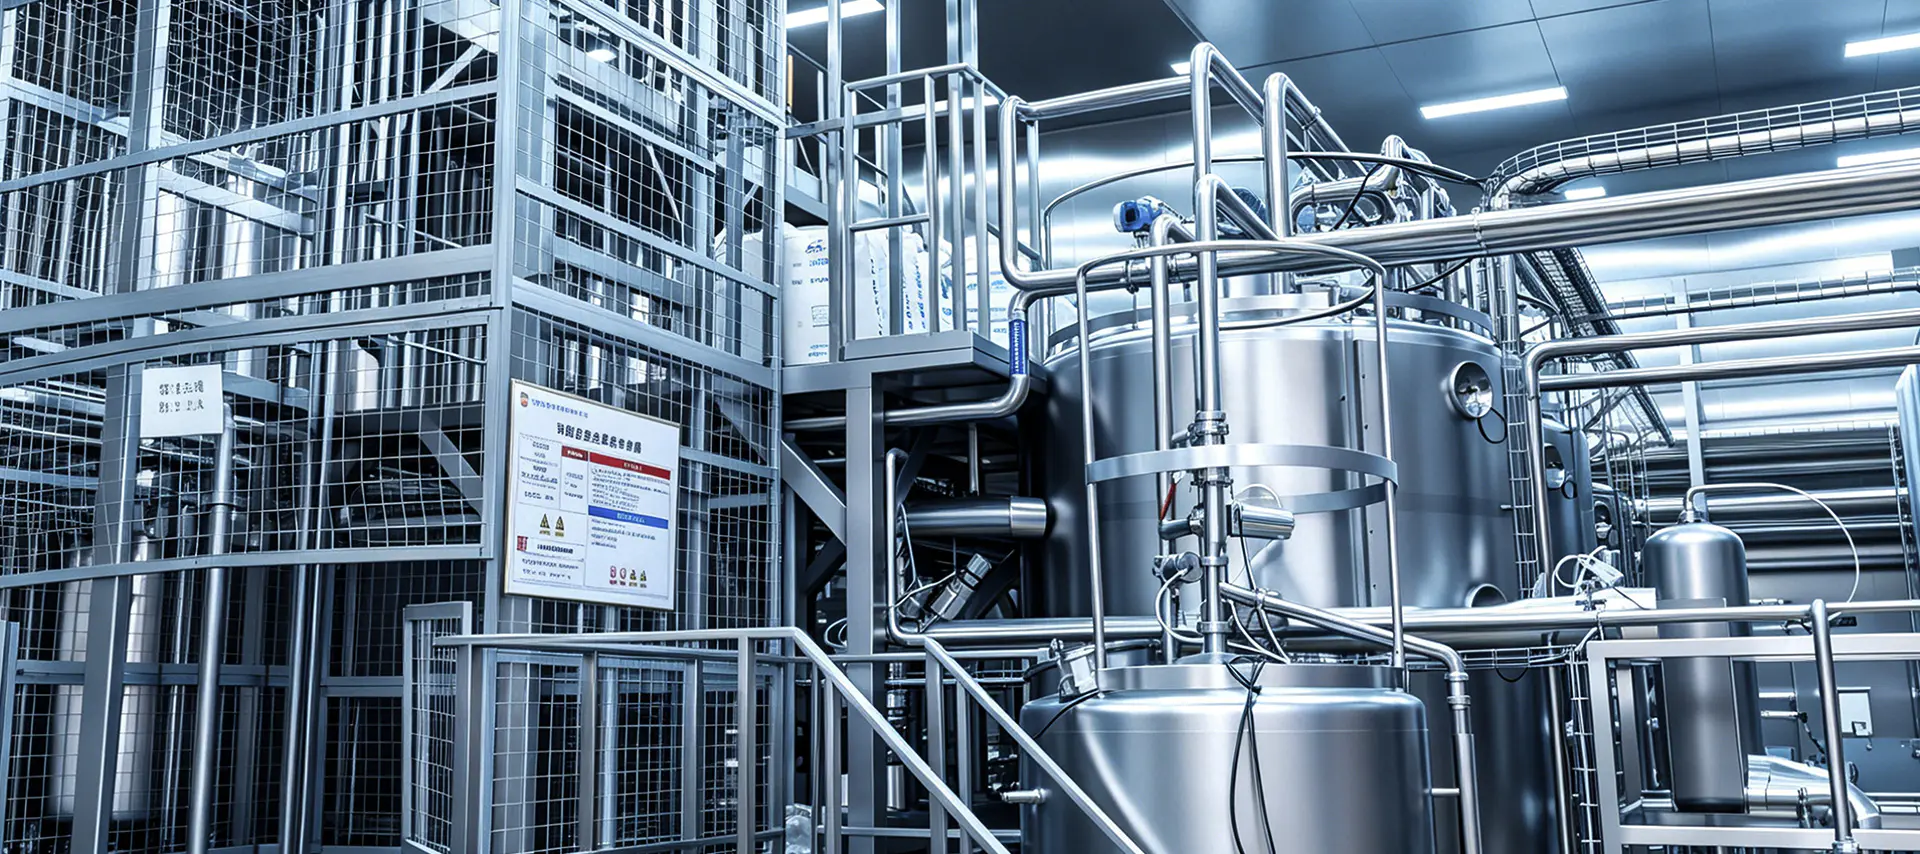
Mlijeko iz cisterne prima se kroz prijemnu stanicu s filtrom, mjeračem protoka i pločastim hladnjakom, a zatim se skladišti ispod 4 °C kako bi se ograničio rast bakterija. Kapacitet skladišta treba pokrivati najmanje jednu ili dvije smjene punjenja. A dvoslojno izolirani skladišni spremnik održava temperaturu mlijeka stabilnom i štiti ga od okolne topline. Velike tvornice često koriste vanjske silosne spremnike kako bi smanjile troškove izgradnje, dok manje mljekare obično odabiru izolirane unutarnje spremnike s blagim miješanjem.
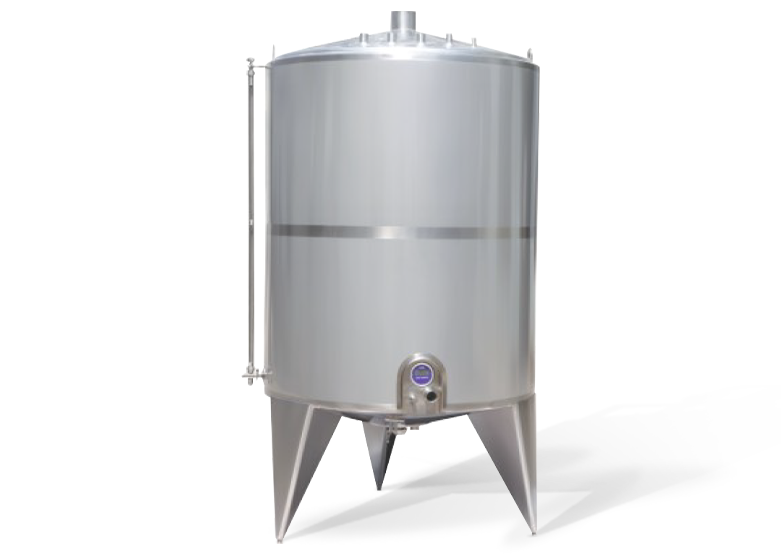 Dobavljači dvoslojno izoliranih spremnika, tvornica po narudžbi, proizvođači - Šangaj Yi Yang Fluid Tech je dobavljači dvoslojno izoliranih spremnika, prilagođena tvornica i proizvođači dvoslojno izoliranih spremnika u Kini, F... Pogledajte proizvod →
Standardizacijom se sadržaj masti prilagođava vrijednosti otisnutoj na etiketi. In-line standardizacija koristi centrifugalni separator za proizvodnju obranog mlijeka i vrhnja, koji se rekombiniraju u izračunatim omjerima. Homogenizacija slijedi pri tipičnom tlaku od 150–200 bara u dvostupanjskom homogenizatoru, smanjujući veličinu masnih kuglica tako da se vrhnje ne odvaja, a osjećaj u ustima ostaje gladak.
Srce linije je a pločasti izmjenjivač topline izgrađen za regeneraciju, grijanje, držanje i hlađenje. U odjeljku za regeneraciju, vruće pasterizirano mlijeko zagrijava ulazno hladno mlijeko i obnavlja 90–95% energije, smanjujući potrebu za parom i ohlađenom vodom. Proizvod zatim ulazi u odjeljak za grijanje, prolazi kroz cijev za držanje i hladi se na 2–4 °C prije punjenja. Ventil za preusmjeravanje protoka štiti proces: ako temperatura padne ispod zadane vrijednosti, ventil preusmjerava proizvod natrag na ponovnu obradu.
 Dobavljači nosača izmjenjivača topline, prilagođena tvornica, proizvođači - Shanghai Yi Yang Yi Yang Fluid Tech je dobavljači nosača izmjenjivača topline, tvornica prilagođenih nosača topline i proizvođači u Kini, opis funkcije... Pogledajte proizvod →
Pasterizirano mlijeko puni se hladno, tako da prostorija za punjenje mora minimizirati kontaminaciju zrakom. Punila za vrećice, boce i kartone nameću različite higijenske zahtjeve. Mnoga postrojenja uključuju potpuno automatski uređaj za otplinjavanje prije punjenja za uklanjanje otopljenog zraka, što smanjuje oksidaciju i poboljšava stabilnost okusa. Nakon svake proizvodne serije čisti se cijela linija od spremnika za sirovo mlijeko do mlaznica za punjenje oprema za automatizirani CIP sustav čišćenja , cirkulirajući kaustične i kisele otopine na određenim temperaturama i brzinama protoka. Bez CIP-a, ostaci bjelančevina i masti brzo stvaraju biofilmove koje nijedno sredstvo za dezinfekciju ne može u potpunosti dosegnuti.
 Dobavljači opreme za CIP sustave čišćenja, tvornica po narudžbi, proizvođači - Shangh Yi Yang Fluid Tech je dobavljač opreme za CIP sustave čišćenja, tvornica i proizvođači opreme za CIP sustave čišćenja u Ch... Pogledajte proizvod →
Odabir pojedinačnih komponenti samo je pola projekta. Linija radi standardno samo ako je inženjering oko nje točan.
Kapacitet linije treba izračunati iz dnevne proizvodnje i radnih sati, s praktičnim međuspremnikom od 10–20%. Linija od 10.000 L/h koja radi 12 sati dnevno proizvodi oko 120.000 L dnevno; ako ista linija kasnije mora proizvesti 180.000 L, dizajn se mora promijeniti, a ne samo raspored. Planiranje komunalnih usluga jednako je kritično: para za grijanje i CIP, ohlađena voda za hlađenje, komprimirani zrak za ventile i strojeve za punjenje te električni kapacitet za pumpe i homogenizatore. Mnoga kašnjenja u projektima dolaze zbog premalog parnog kotla ili nedovoljnog protoka ohlađene vode.
Moderne linije koriste PLC i HMI kontrolu s upravljanjem receptima, automatskom kontrolom pasterizacije, snimanjem trendova i zapisima alarma. Za pasterizirano mlijeko, gdje nekoliko stupnjeva ili sekundi odlučuje o sigurnosti, bilježenje podataka dio je usklađenosti. Zapisi se moraju revidirati i izvoziti za timove za kvalitetu i regulatorne inspekcije. Dobavljač koji pruža inženjering po sistemu ključ u ruke i izvedba projekta dizajnom održava automatizaciju, cjevovode i komunalije dosljednima, što smanjuje rizike integracije na licu mjesta.
Ključna odluka svake mljekarske tvrtke je hoće li proizvoditi pasterizirano mlijeko, UHT mlijeko ili oboje. Pasterizirano mlijeko mora ostati ispod 4 °C od mljekare do potrošača i obično ima rok trajanja od 7 do 15 dana; njegov svjež okus čini ga preferiranim proizvodom na tržištima s pouzdanim hladnim lancem. A UHT linija za proizvodnju mlijeka zagrijava mlijeko na 135–150 °C 2–5 sekundi i puni ga aseptično, dajući nekoliko mjeseci trajanja u ambijentalnom okruženju uz veće troškove energije. Mnoga postrojenja instaliraju obje linije i dijele sustave za pripremu i čišćenje dok su odjeljci za toplinsku obradu odvojeni.
Najpouzdaniji način odabira dobavljača je procijeniti kako se ponašaju s validacijom procesa, higijenskim dizajnom i podrškom nakon prodaje. Zatražite barem sljedeće prije naručivanja:
Certifikati o materijalima za nehrđajući čelik 316L, zapisi o inspekciji zavara i specifikacije završne obrade površine određuju koliko će linija biti čista. Dokumentacija nije papirologija; to je dokaz da će linija zadovoljiti traženo smanjenje trupaca i ciljni rok trajanja. Dobavljač s jakim inženjerskim timom može prilagoditi liniju vašoj kvaliteti sirovog mlijeka, strategiji standardizacije masti i lokalnim regulatornim zahtjevima.
Linija za pasterizirano mlijeko često radi u više smjena, tako da su rezervni dijelovi i brz servis dio vaših operativnih troškova. Potvrdite rokove isporuke za ploče, brtve, pumpe i upravljačke komponente i raspitajte se o puštanju u rad i obuci operatera. Dobavljačeva obveza tehničke usluge utječe na vaše vrijeme rada više od početne cijene opreme.
Nakon što su standardi jasni i oprema definirana, preostali rizik je uglavnom u integraciji. Dobavljač koji dizajnira, proizvodi i pušta u rad cijelu liniju može smanjiti sučelja i skratiti vremenski okvir projekta. Prilikom uspoređivanja citata, pregledajte kompletan linija za proizvodnju pasteriziranog mlijeka opseg, uključujući projektiranje procesa, nabavu opreme, instalaciju i puštanje u pogon, kako bi se potvrdilo da je ono što je navedeno radni sustav, a ne skup strojeva.

Kontakt detalji
Production Address: Br. 9188 Chuannan Fenggong Road, okrug Fengxian, Šangaj
Office Address: Soba 603, zgrada 57, br. 260 Maoyuan Road, okrug Fengxian, Šangaj
TEL: 86-18221904658
E-mail: [email protected]
Brza poveznica
Zatražite prilagođenu ponudu Trebate nešto posebno? Ovdje smo da vam pomognemo.